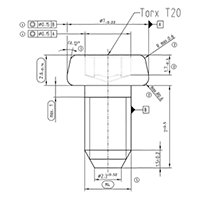

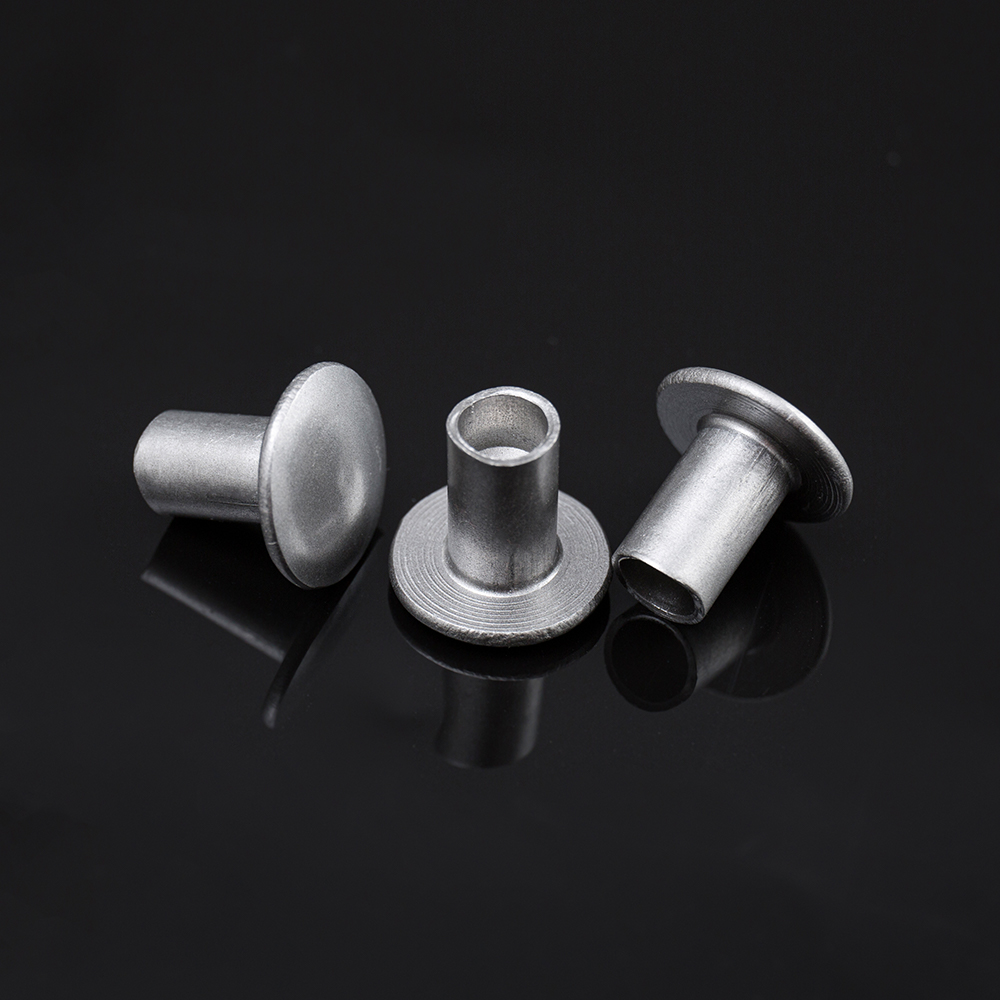
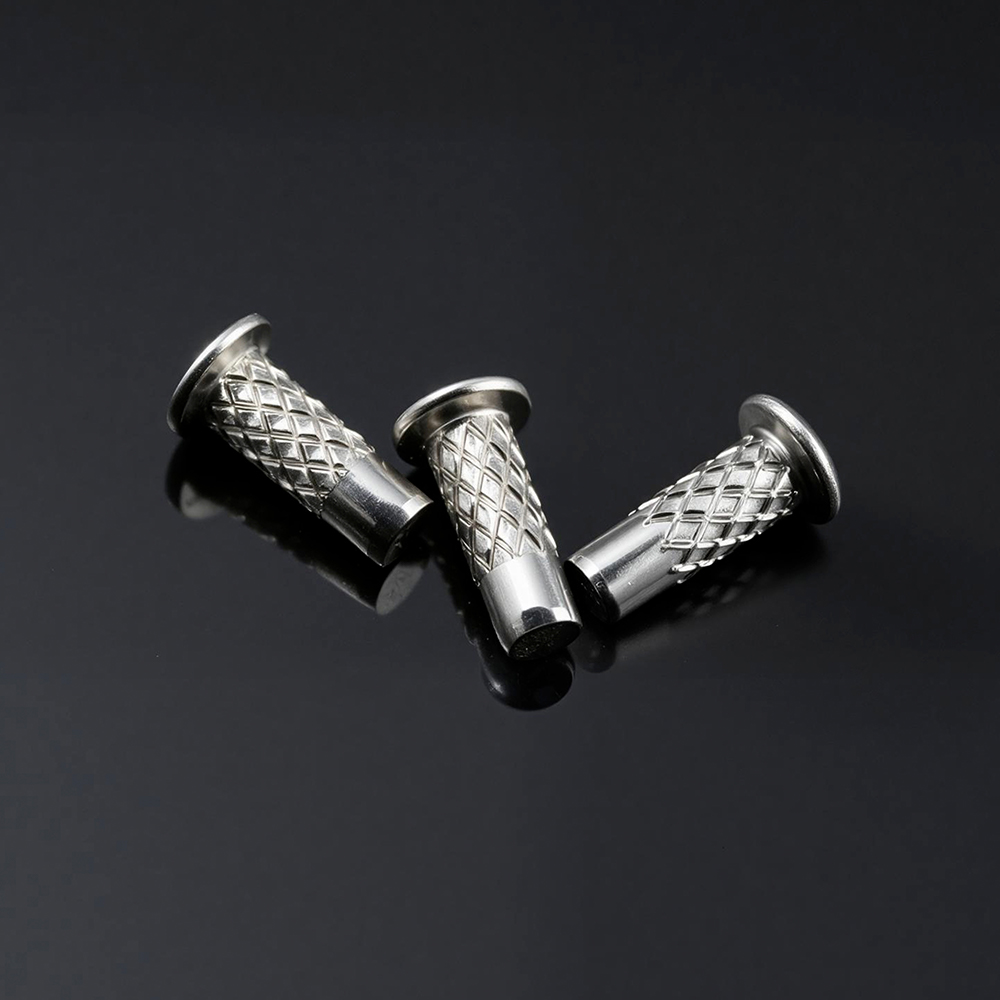
Un remache semitubular con un vástago de 2 mm a menudo permite la articulación completa de una tijera laparoscópica o de una mandíbula con fórceps de biopsia. Cuesta unos pocos centavos en la lista de materiales y se encuentra entre las piezas de mayor riesgo en el archivo de diseño: si el remache del dispositivo médico es demasiado duro, la articulación se atasca; si es demasiado blando, las mandíbulas desarrollan juego después de repetidos ciclos de autoclave; si la aleación es incorrecta, el mismo remache se convierte en un sitio de corrosión y una cuestión de biocompatibilidad en una sola revisión.
La mayoría de los equipos de abastecimiento enfrentan ese problema tarde, generalmente cuando una muestra del primer artículo que pasó las pruebas de banco regresa de la validación de esterilización con un valor de torque fuera del dibujo. La geometría del remache nunca fue la parte difícil. La parte difícil es el pedigrí del material, el rango de dureza, el estado de la superficie y el proceso de fraguado.
Un remache para dispositivo médico es un sujetador permanente especificado para un conjunto de dispositivo médico y se define menos por su forma que por su evidencia: material certificado, dureza controlada, limpieza documentada, dimensiones adecuadas y un proceso de instalación que puede repetirse bajo auditoría.
Un remache para dispositivos médicos es un elemento de sujeción mecanizado o con cabeza fría cuya aleación, dureza, dimensiones, condición de la superficie y parámetros de ajuste se especifican en el sistema de calidad de un fabricante de dispositivos médicos, de modo que cada unión terminada pueda validarse, rastrearse hasta un número de calor y reproducirse en todos los lotes de producción.
Físicamente, la pieza puede ser indistinguible de un remache semitubular comercial. La diferencia aparece en cuatro lugares:
Retire cualquiera de esos cuatro y el remache se convertirá en una no conformidad en espera de la próxima auditoría del proveedor.
Los remaches semitubulares cubren la mayoría de las uniones articuladas en instrumentos reutilizables, los remaches sólidos soportan cargas estructurales y de corte, y los remaches tubulares y ciegos manejan ojales, carcasas y conjuntos a los que solo se puede acceder desde un lado.
| Tipo de remache | Función conjunta | Uso médico típico | Método de configuración |
| Semitubular | Pivote o compresión controlada | Tijeras, fórceps, retractores, pinzas. | Orbital o impacto |
| Tubular y ojal | Material de los conductos, casquillo de perfil bajo. | Contactos de electrodos, revestimientos de cánulas y carcasas de conectores. | Orbital o giro |
| Sólido | Máxima resistencia al corte, unión permanente | Marcos de instrumentos, mangos, bandejas de esterilización. | Prensa de impacto |
| Ciego, romper mandril | Acceso unilateral, extremo sellado o abierto | Carcasas para dispositivos, cajas desechables | Herramienta manual o neumática |
| conducir | Ajuste rápido, carga de sujeción baja | Cubiertas, paneles, herrajes no esterilizados. | Mazo o prensa |
| Cabeza fría personalizada | Geometría escrita alrededor de una articulación. | Mecanismos articulados OEM | Por proceso validado |
Si la articulación tiene que girar, el remache debe girar una cabeza sin que las dos partes entren en contacto fuerte. Si la articulación tiene que mantener dos placas en compresión permanente, la mejor respuesta suele ser un remache sólido o un tornillo con hombro.
El acero inoxidable 316L es la aleación predeterminada para los remaches de dispositivos médicos. Tiene cabezales en frío de forma limpia, resiste la esterilización con vapor y óxido de etileno y está disponible con trazabilidad completa desde el cable hasta la pieza terminada. Los grados de titanio toman el relevo cuando importan el peso, el comportamiento de resonancia magnética o el aislamiento galvánico, y las aleaciones de alta resistencia como MP35N están reservadas para uniones que tienen que sobrevivir a millones de ciclos de carga.
La fuerza por sí sola rara vez resuelve la cuestión material. Una aleación más dura puede producir una junta de pivote peor, porque un vástago duro no rodará hacia una cabeza controlada en una sección delgada de 1,5 mm. Es por eso que la fila 316L resaltada sigue siendo el caballo de batalla a pesar de tener aproximadamente la mitad de la resistencia a la tracción del Ti-6Al-4V.
La esterilización decide más diseños que la carga. Los ciclos de autoclave de vapor a 134 C provocan corrosión bajo tensión por cloruro en el grado de acero inoxidable incorrecto, la radiación gamma en dosis típicas de 25 a 40 kGy pasa a través del 316L y el titanio sin una pérdida significativa de resistencia, y los ciclos repetidos de óxido de etileno dejan residuos que deben eliminarse según los límites de ISO 10993-7.
La pasivación es un paso del proceso con su propia validación. ASTM A967 enumera varias rutas, y el cambio de ácido nítrico a ácido cítrico cambia la química de la superficie de un remache terminado lo suficiente como para requerir una revalidación de la unión.
Dos números deciden la mayoría de las fallas en las uniones de remaches: la holgura diametral entre el vástago y el orificio, y el rango de dureza del vástago. Todo lo demás es secundario.
La aceptación de una junta remachada pivotante se mide en la junta: torque, juego y altura de la cabeza después del fraguado. Las dimensiones del dibujo del remache son solo la mitad de las especificaciones.
Los proveedores de remaches son juzgados tanto por la documentación como por las piezas. Desde el 2 de febrero de 2026, el Reglamento del sistema de gestión de calidad de la FDA alinea 21 CFR Parte 820 con ISO 13485, lo que hace que los registros de proveedores formen parte de la superficie de cumplimiento del propio fabricante de dispositivos.
El control de cambios es la cláusula que causa más dolor. Un proveedor que cambia la química del laminador de alambre, del templado o del enchapado sin previo aviso invalida la validación del proceso del cliente, incluso cuando cada muestra entrante aún pasa la inspección.
Un proveedor calificado es un punto de falla. Los programas de remaches médicos se mantienen estables cuando el dibujo se congela antes de que comience el abastecimiento y dos proveedores están calificados según la misma especificación.
El remache más barato del catálogo se convierte en la pieza más cara del dispositivo el día que una auditoría encuentra un lote imposible de rastrear.
El acero inoxidable 316L cubre la mayoría de las aplicaciones porque se enfría bien, acepta la pasivación y sobrevive a la esterilización con vapor, óxido de etileno y gamma. El titanio de grado 2 y grado 5 se utiliza cuando el peso, la compatibilidad con MRI o el aislamiento galvánico son importantes, y el MP35N aparece en juntas de alto ciclo.
Sí, siempre que el proveedor pueda cumplir con las especificaciones. La pieza debe cumplir con los requisitos de biocompatibilidad y limpieza del dispositivo, tener trazabilidad del lote y ser instalada mediante un proceso validado. La mayoría de las líneas de remaches comerciales no pueden proporcionar documentación sobre el nivel de calor ni control de cambios, y eso es lo que las descalifica.
Primero establezca la tolerancia del orificio, H9 o H10 para una junta pivotante, luego especifique la holgura diametral, el rango de dureza del vástago y la altura del cabezal del rodillo. Finalizar con un requisito funcional sobre la junta ensamblada, como un par de articulación de 0,02 a 0,2 newton metros y un juego axial máximo de 0,1 mm.
Los remaches aparecen principalmente en instrumentos, sistemas de administración y equipos de embalaje estériles, más que en implantes a largo plazo. Cuando un remache ingresa a un conjunto implantable, la aleación debe ser de calidad para implante, la superficie debe cumplir con la categoría de prueba ISO 10993-1 correspondiente y el proceso de ajuste debe validarse para ese dispositivo específico.
Haga coincidir el remache con la junta, documente la junta y luego califique a dos proveedores según el mismo dibujo. Esa orden evita que una parte de dos centavos retrase el lanzamiento del dispositivo.




 English
 Español
 عربى