2026-08-04
¿Cómo mejoran los tornillos industriales de precisión la precisión y la confiabilidad en la fabricación moderna?
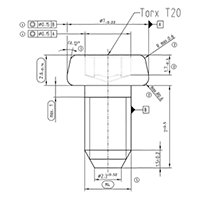
Introducción: el papel cada vez mayor de los tornillos industriales de precisión en la fabricación avanzada A medida que las industrias manufactureras continúan avanzando hacia la automatización, la producción inteligente y la ingeniería de alta precisión, la demanda de soluciones de fijación confiables ha aumentado significativamente. Los tornillos tradicionales pueden cumplir con los requisitos básicos de ensamblaje, pero los equipos industriales modernos requieren componentes con mayor precisión dimensional, mayor estabilidad mecánica y mejor rendimiento en funcionamiento continuo. Esto ha hecho tornillos industriales de precisión una parte esencial de muchos sistemas de fabricación avanzados. Los tornillos industriales de precisión están diseñados para proporcionar un posicionamiento preciso, una fijación segura y un rendimiento constante en entornos industriales exigentes. Se utilizan ampliamente en maquinaria, sistemas de automatización, equipos electrónicos, dispositivos médicos, líneas de producción de automóviles y otras aplicaciones donde la precisión del ensamblaje afecta directamente el funcionamiento del equipo. A diferencia de los sujetadores estándar, los tornillos de precisión se centran no solo en la resistencia de la conexión sino también en la tolerancia de fabricación, la consistencia de la rosca, el rendimiento del material y la confiabilidad a largo plazo. A medida que las industrias requieren soluciones más personalizadas, los tornillos de precisión para aplicaciones industriales se están volviendo cada vez más importantes para mejorar la eficiencia de la producción y reducir los requisitos de mantenimiento. Comprensión de los tornillos de precisión industriales y sus características clave Los tornillos de precisión industriales son sujetadores especialmente fabricados que se producen de acuerdo con estrictos requisitos dimensionales y estándares de rendimiento. Se utilizan habitualmente en equipos donde pequeñas desviaciones en el montaje pueden influir en el funcionamiento general de la máquina. Estos tornillos suelen presentar roscas mecanizadas con precisión, dimensiones controladas, propiedades mecánicas estables y diseños personalizados. Dependiendo del entorno de aplicación, los fabricantes pueden proporcionar diferentes materiales, tratamientos superficiales, estilos de cabeza y diseños estructurales. El objetivo principal de los tornillos de precisión industriales es mantener conexiones estables y al mismo tiempo favorecer la alineación precisa de los componentes mecánicos. En industrias como la automatización y la maquinaria de precisión, incluso los errores menores de sujeción pueden afectar la precisión y la estabilidad operativa del equipo. Característica del producto Descripción Beneficios de las aplicaciones industriales Alta precisión dimensional Control preciso del tamaño del tornillo, la forma de la rosca y la tolerancia. Mejora la consistencia del ensamblaje y la precisión del posicionamiento. Rendimiento de fijación confiable Mantiene conexiones estables bajo vibración y cargas repetidas. Ayuda a reducir el aflojamiento y el tiempo de inactividad del equipo. Capacidad de diseño personalizado Soporta diferentes tamaños, materiales y requisitos estructurales. Cumple con los requisitos de maquinaria especializada. Opciones de tratamiento de superficies Proporciona resistencia adicional al desgaste y la corrosión. Mejora la vida útil en entornos exigentes. La creciente adopción de la fabricación de precisión ha aumentado la necesidad de sujetadores personalizados que puedan coincidir con diseños de equipos específicos. Esta tendencia también ha alentado a los fabricantes a desarrollar métodos de producción más avanzados para tornillos industriales de precisión. ¿Cómo mejoran los tornillos industriales de precisión el rendimiento del equipo? Mejora de la precisión del ensamblaje Una de las ventajas más importantes de los tornillos de precisión industriales es su capacidad para mejorar la precisión del ensamblaje. En maquinaria compleja, se deben instalar múltiples componentes con un posicionamiento preciso para garantizar un funcionamiento sin problemas. Los tornillos de precisión ayudan a mantener la alineación adecuada entre las piezas conectadas al proporcionar un enganche constante de la rosca y una fuerza de sujeción controlada. Esto es particularmente importante para equipos automatizados, sistemas robóticos e instrumentos de precisión donde el movimiento de los componentes debe permanecer altamente controlado. En comparación con los sujetadores generales, los tornillos de precisión brindan una mejor repetibilidad durante el ensamblaje. Esto permite a los fabricantes mantener una calidad de producción estable y al mismo tiempo reducir los requisitos de ajuste durante la instalación del equipo. Mejora de la estabilidad estructural Las máquinas industriales a menudo funcionan bajo vibraciones, fuerzas de impacto y tensión mecánica continua. Una solución de fijación que no pueda mantener la estabilidad puede provocar el movimiento de los componentes, un mayor desgaste o problemas de mantenimiento inesperados. Los tornillos de precisión industrial de alta calidad están diseñados para proporcionar conexiones confiables incluso en entornos de trabajo desafiantes. Su estructura de rosca precisa y su adecuada selección de materiales les permiten mantener el rendimiento de fijación durante el funcionamiento a largo plazo. Para maquinaria pesada y sistemas industriales, los tornillos industriales de precisión de alta resistencia para equipos pesados pueden proporcionar una mejor resistencia a la carga y respaldar el funcionamiento confiable del equipo. Respaldo de procesos de fabricación de alta precisión La fabricación moderna depende en gran medida de equipos de precisión. Los sistemas de producción utilizados en electrónica, componentes automotrices, dispositivos médicos y automatización requieren estructuras mecánicas estables para mantener la precisión. Los tornillos de precisión ayudan a garantizar que los componentes de la máquina permanezcan en su posición correcta durante el funcionamiento. Esto contribuye a resultados de producción consistentes y ayuda a mantener el rendimiento de los equipos de alta precisión. A medida que la tecnología de fabricación siga desarrollándose, la importancia de disponer de componentes de fijación fiables seguirá aumentando. Aplicaciones de tornillos de precisión industriales personalizados en diferentes industrias Diferentes industrias tienen requisitos únicos para el rendimiento de los tornillos. Los sujetadores estándar no siempre pueden satisfacer los diseños de equipos especializados, lo que ha aumentado la demanda de tornillos de precisión industriales personalizados para aplicaciones de maquinaria. Las soluciones personalizadas permiten a los fabricantes seleccionar materiales, dimensiones, diseños de roscas y tratamientos superficiales adecuados según las condiciones operativas reales. Industria Requisitos de tornillos Aplicaciones comunes Industria de la automatización Alta precisión, resistencia a las vibraciones, posicionamiento estable Robots, equipos de montaje, sistemas de producción automatizados. Fabricación Electrónica Tamaño compacto e instalación precisa Equipos e instrumentos de montaje electrónico. Equipo médico Requisitos de fijación fiable y superficie limpia Dispositivos médicos de precisión y equipos de laboratorio. Fabricación de maquinaria Alta resistencia y durabilidad a largo plazo. Máquinas industriales y equipos de procesamiento. Fabricación de automóviles Resistencia a la vibración y operación repetida. Sistemas de producción de vehículos y equipos de inspección. La flexibilidad de la producción personalizada hace que los tornillos de precisión sean adecuados para diversas industrias con diferentes expectativas de rendimiento. Los fabricantes pueden optimizar los diseños de tornillos según las condiciones ambientales, las cargas mecánicas y los requisitos de instalación. ¿Por qué los tornillos de precisión industriales mecanizados por CNC se están volviendo más populares? El desarrollo de la tecnología de mecanizado CNC ha mejorado significativamente la capacidad de fabricación de sujetadores de precisión. Los servicios de fabricación de tornillos de precisión industriales mecanizados por CNC permiten a los clientes obtener tornillos con estructuras complejas, dimensiones precisas y calidad constante. Precisión de fabricación mejorada El mecanizado CNC proporciona un control preciso durante la producción de tornillos. Los equipos de procesamiento automatizados pueden mantener dimensiones consistentes y precisión de rosca, lo cual es importante para aplicaciones que requieren un rendimiento de ensamblaje repetible. Este método de fabricación es especialmente adecuado para producir tornillos personalizados con especificaciones especiales que pueden no estar disponibles mediante métodos de producción estándar. Opciones de personalización flexibles Los diseños de equipos industriales se están volviendo más especializados, lo que genera una demanda de componentes de fijación personalizados. El procesamiento CNC permite a los fabricantes producir tornillos de acuerdo con requisitos de ingeniería específicos. Las opciones de personalización pueden incluir: Diferentes longitudes y diámetros de tornillos Estructuras de hilo especiales Varios diseños de cabeza. Diferentes selecciones de materiales. Tratamientos superficiales personalizados Esta flexibilidad ayuda a las empresas a desarrollar soluciones de fijación que se adapten al diseño de sus equipos y al entorno operativo. Calidad de producción constante Para aplicaciones industriales, la consistencia del producto es fundamental. El mecanizado CNC reduce la variación entre componentes individuales y respalda una calidad de producción estable. La precisión constante ayuda a los fabricantes a mantener procesos de ensamblaje confiables, especialmente cuando producen equipos que requieren múltiples puntos de sujeción con especificaciones idénticas. Selección de materiales para tornillos industriales de precisión Seleccionar el material adecuado es un factor importante a la hora de elegir tornillos de precisión industriales. Los diferentes entornos operativos requieren diferentes niveles de resistencia, resistencia a la corrosión y durabilidad. Tipo de material Principales ventajas Aplicaciones adecuadas Acero inoxidable Resistencia a la corrosión y rendimiento estable. Equipos médicos, maquinaria para exteriores, instrumentos de precisión. Acero al carbono Buena resistencia y rentabilidad. Maquinaria industrial general Acero de aleación Mayor rendimiento mecánico y durabilidad. Equipos pesados y aplicaciones de alta carga. Aleación de titanio Ligero y resistente a la corrosión Aplicaciones de precisión especializadas La selección del material debe considerar condiciones de trabajo como temperatura, humedad, niveles de vibración, exposición química y estrés mecánico. Por ejemplo, los tornillos de precisión de acero inoxidable con resistencia a la corrosión a menudo se seleccionan para aplicaciones donde la exposición prolongada a la humedad o ambientes corrosivos puede afectar el rendimiento del producto. ¿Cómo seleccionar los tornillos de precisión industriales adecuados? La elección de tornillos de precisión industriales adecuados requiere la consideración de varios factores importantes. Evaluar los requisitos de la solicitud Antes de seleccionar tornillos, los fabricantes deben analizar: Estructura del equipo Capacidad de carga requerida Entorno operativo Condiciones de instalación Vida útil esperada Comprender estos factores ayuda a determinar el tipo y material de tornillo adecuados. Verificar la precisión de fabricación El rendimiento de precisión depende en gran medida de la calidad de fabricación. Los factores importantes incluyen: Precisión del hilo Tolerancia dimensional Acabado superficial Consistencia del material La producción de alta precisión garantiza que los tornillos puedan proporcionar un rendimiento estable durante todo el funcionamiento del equipo. Considere la capacidad de personalización del proveedor Para aplicaciones especializadas, es importante trabajar con un fabricante que brinde servicios de personalización. Un proveedor capaz debería ofrecer: Capacidad de mecanizado CNC Múltiples opciones de materiales Soporte de ingeniería Procedimientos de inspección de calidad. Estas capacidades ayudan a garantizar que los tornillos personalizados cumplan con requisitos industriales específicos. Tendencias de desarrollo futuro de los tornillos de precisión industriales El mercado de sujetadores industriales avanza hacia una mayor precisión, una mayor personalización y un mejor rendimiento. A medida que los equipos de automatización y los sistemas de fabricación inteligentes se vuelvan más comunes, la demanda de soluciones de fijación avanzadas seguirá aumentando. Creciente demanda de sujetadores personalizados La maquinaria moderna suele requerir diseños estructurales únicos. Como resultado, los tornillos de precisión personalizados son cada vez más comunes en comparación con los productos estandarizados tradicionales. Los fabricantes requieren cada vez más tornillos que cumplan con los requisitos específicos del equipo en lugar de depender únicamente de sujetadores de uso general. Integración con la fabricación inteligente Los sistemas de fabricación inteligentes requieren alta confiabilidad y precisión. Los componentes de precisión, incluidos los tornillos de precisión industriales, desempeñan un papel importante en el mantenimiento del funcionamiento estable del equipo. Los procesos de fabricación futuros seguirán haciendo hincapié en la precisión, la eficiencia y la coherencia de la calidad. Mayor enfoque en la durabilidad y el rendimiento a largo plazo Los usuarios industriales están prestando más atención al ciclo de vida del producto y a la eficiencia del mantenimiento. Los tornillos con materiales mejorados, tratamientos superficiales y fabricación de precisión pueden ayudar a ampliar los intervalos de servicio de los equipos. Este enfoque en la durabilidad fomentará un mayor desarrollo de soluciones de fijación de precisión de alto rendimiento. Conclusión: Los tornillos industriales de precisión respaldan el desarrollo de una fabricación confiable Los tornillos industriales de precisión se han convertido en un componente importante de los sistemas de fabricación modernos. Su capacidad para proporcionar un posicionamiento preciso, una fijación estable y un rendimiento confiable los hace adecuados para una amplia gama de aplicaciones industriales. Desde equipos de automatización y maquinaria de precisión hasta sistemas electrónicos y equipos industriales de servicio pesado, estos tornillos ayudan a mejorar la calidad del ensamblaje y la confiabilidad operativa. Con el desarrollo continuo de la tecnología de mecanizado CNC y las soluciones de fabricación personalizadas, los tornillos de precisión para aplicaciones industriales seguirán apoyando a las industrias que requieren mayor precisión, eficiencia y rendimiento a largo plazo. A medida que la fabricación avance, los tornillos industriales de precisión seguirán siendo un elemento clave en la construcción de sistemas de equipos confiables y precisos. Preguntas frecuentes 1. ¿Para qué se utilizan los tornillos industriales de precisión? Los tornillos de precisión industriales se utilizan para ensamblar y asegurar componentes en aplicaciones que requieren alta precisión, fijación estable y rendimiento confiable. Se encuentran comúnmente en equipos de automatización, maquinaria industrial, dispositivos electrónicos, equipos médicos, sistemas de fabricación de automóviles y otras aplicaciones de ingeniería de precisión. 2. ¿Qué diferencia a los tornillos industriales de precisión de los tornillos estándar? La principal diferencia es el nivel de precisión de fabricación y control del rendimiento. Los tornillos de precisión industriales se producen con tolerancias dimensionales más estrictas, estructuras de rosca más consistentes y un mejor control del material. Estas características ayudan a mejorar la precisión del ensamblaje, reducir el movimiento de los componentes y mantener el funcionamiento estable del equipo en condiciones exigentes. 3. ¿Cómo mejoran los tornillos de precisión industriales mecanizados por CNC la calidad del producto? El mecanizado CNC permite un control preciso sobre las dimensiones de los tornillos, los perfiles de rosca y los acabados de las superficies. Los tornillos de precisión industriales mecanizados por CNC brindan una calidad de producción constante, admiten diseños personalizados complejos y reducen las variaciones entre componentes individuales. Esto los hace adecuados para aplicaciones que requieren un rendimiento de ensamblaje confiable y repetible. 4. ¿Cómo deberían las empresas elegir los tornillos de precisión adecuados para aplicaciones industriales? Seleccionar tornillos de precisión adecuados requiere evaluar factores como el tipo de equipo, los requisitos de carga, el entorno operativo, la compatibilidad del material y la precisión requerida. Las empresas también deben considerar la capacidad de personalización, los procesos de fabricación y los estándares de control de calidad al seleccionar un proveedor. 5. ¿Se pueden personalizar los tornillos industriales de precisión para maquinaria especial? Sí. Se pueden diseñar tornillos de precisión industriales personalizados para aplicaciones de maquinaria de acuerdo con los requisitos específicos del equipo. Las opciones de personalización pueden incluir dimensiones, especificaciones de rosca, materiales, estilos de cabeza y tratamientos de superficie, lo que permite que los tornillos se adapten a diferentes entornos industriales y necesidades de rendimiento. .section-block{font-family:'Segoe UI', Roboto, 'Helvetica Neue', sans-serif;font-weight:400;line-height:2;color:#000000;background:#ffffff;border:1px solid #e7ecf6;border-radius:14px;padding:30px 32px;margin-bottom:40px;box-shadow:0 6px 24px rgba(62,106,199,0.08);}.section-block h1{font-size:26px;font-weight:700;text-align:left;margin-bottom:16px;color:#000000;}.section-block h2{font-size:20px;font-weight:700;text-align:left;margin-bottom:10px;margin-top:0;color:#000000;}.section-block h3{font-size:18px;font-weight:700;text-align:left;margin-top:5px;margin-bottom:5px;color:#000000;}.section-block h4{font-size:16px;font-weight:500;text-align:left;color:#000000;}.section-block p{font-size:16px;margin-bottom:5px;color:#000000;}.section-block ul,.section-block ol{margin-top:8px;margin-bottom:8px;padding-left:0;}.section-block li{list-style-position:inside;font-size:16px;padding:4px 0;}.section-block ul li{list-style-type:disc;}.section-block ol li{list-style-type:decimal;}.section-block strong{font-weight:500;font-size:inherit;}.section-block a{color:#3e6ac7;font-weight:500;text-decoration:underline;}/* Table styling */.section-block table{width:100%;border-collapse:separate;border-spacing:0;margin:14px 0;border-radius:10px;overflow:hidden;border:1px solid #dde5f5;}.section-block th{background:linear-gradient(135deg,#3e6ac7,#5c85d6);color:#ffffff;font-size:16px;font-weight:700;text-align:center;padding:12px 14px;}.section-block td{font-size:16px;text-align:center;padding:12px 14px;border-bottom:1px solid #e7ecf6;border-right:1px solid #eef2fa;}.section-block td:last-child{border-right:none;}.section-block tr:last-child td{border-bottom:none;}.section-block tr:nth-child(even) td{background:#f4f7fd;}.section-block td:first-child{color:#3e6ac7;font-weight:500;}/* Heading Style A: gradient underline */.section-block.sb-intro h2,.section-block.sb-applications h2,.section-block.sb-material h2,.section-block.sb-future h2{position:relative;display:inline-block;padding-bottom:12px;}.section-block.sb-intro h2::after,.section-block.sb-applications h2::after,.section-block.sb-material h2::after,.section-block.sb-future h2::after{content:'';position:absolute;left:0;bottom:0;width:64px;height:4px;border-radius:3px;background:linear-gradient(90deg,#3e6ac7,#9db8ea);}/* Heading Style B: left geometric shape */.section-block.sb-understanding h2,.section-block.sb-cnc-popular h2,.section-block.sb-select h2{position:relative;padding-left:22px;}.section-block.sb-understanding h2::before,.section-block.sb-cnc-popular h2::before,.section-block.sb-select h2::before{content:'';position:absolute;left:0;top:4px;width:13px;height:13px;background:#3e6ac7;transform:rotate(45deg);border-radius:2px;}/* Heading Style C: tag / pill background */.section-block.sb-improve h2,.section-block.sb-manufacturing-accuracy h2,.section-block.sb-conclusion h2,.section-block.sb-faq h2{display:inline-block;background:linear-gradient(135deg,#3e6ac7,#5c85d6);color:#ffffff;padding:8px 20px;border-radius:8px 8px 8px 0;}/* h3 accent bar */.section-block h3{border-left:3px solid #3e6ac7;padding-left:10px;}/* Feature / criteria list cards */.section-block .feature-list li,.section-block .criteria-list li{list-style:none;background:#f4f7fd;border:1px solid #e2e9f8;border-left:4px solid #3e6ac7;border-radius:6px;padding:8px 14px;margin-bottom:6px;font-weight:500;}.section-block .feature-list,.section-block .criteria-list{padding-left:0;}/* Highlight note block */.section-block .highlight-note{position:relative;background:#eef3fc;border:1px solid #d6e2f7;border-left:4px solid #3e6ac7;border-radius:8px;padding:14px 18px 14px 40px;margin:14px 0;color:#000000;}.section-block .highlight-note::before{content:'"';position:absolute;left:14px;top:8px;font-size:26px;font-weight:700;color:#3e6ac7;line-height:1;}/* FAQ accordion-style cards */.section-block.sb-faq h4{background:#eef3fc;border:1px solid #d6e2f7;border-bottom:none;border-radius:8px 8px 0 0;padding:12px 16px;margin-top:14px;color:#3e6ac7;}.section-block.sb-faq h4 p{background:#ffffff;border:1px solid #e2e9f8;border-radius:0 0 8px 8px;padding:12px 16px;margin-bottom:6px;}
2026-08-04
Lo que diferencia a las arandelas de seguridad de dientes externos de los diseños de dientes internos
Dos geometrías de dientes, un propósito compartido Cada unión de sujetadores roscados enfrenta el mismo enemigo durante su vida útil: la pérdida gradual de la fuerza de sujeción causada por la vibración, los ciclos térmicos o el asentamiento de la superficie. Las arandelas de seguridad se desarrollaron para combatir esa pérdida generando presión de resorte y, en diseños dentados, excavando en las superficies de contacto para resistir la rotación. Dentro de la familia dentada, dos geometrías dominan los catálogos de hardware industrial y de consumo: la arandela de seguridad de dientes externos , con los dientes doblados hacia afuera alrededor del borde, y el arandela de seguridad dentada interna , con dientes inclinados hacia adentro, hacia el orificio. Ambos realizan la misma tarea general, pero la ubicación de esos dientes cambia la forma en que se aplica la fuerza, dónde ocurre el contacto y qué articulaciones se adaptan mejor a cada diseño. Esta distinción importa más de lo que parece a primera vista. Un ingeniero de sujetadores que elige entre los dos no está eligiendo una variante cosmética; están seleccionando en qué parte de la cara de la lavadora se producirá la mordida, qué parte de la superficie de contacto se marcará y cómo se comporta la lavadora bajo torsión y vibración repetidas. Comprender la ubicación de los dientes, la distribución de la carga y la intención del diseño permite al comprador o diseñador hacer coincidir la arandela correcta con la junta correcta en lugar de optar por la pieza que esté en el estante. La confusión entre los dos diseños es comprensible porque, desde la distancia, ambos parecen un anillo de metal con un borde dentado. Sólo cuando una persona toma uno y lo gira a la luz, la dirección de los dientes se vuelve obvia, e incluso entonces, las consecuencias prácticas de esa dirección no siempre son intuitivas sin algunos antecedentes sobre cómo fallan realmente las articulaciones sujetas. Una unión atornillada o atornillada rara vez se afloja porque el propio sujetador se desenrosca por sí solo bajo una carga constante e invariable. Más a menudo, el aflojamiento comienza con una pequeña cantidad de movimiento relativo entre la cabeza del sujetador, la arandela y la superficie debajo de ella, a menudo provocado por vibración, expansión y contracción térmica, o un ligero asentamiento de los materiales sujetos poco después del ensamblaje. Una vez que aparece esa primera porción de movimiento, la fricción en las superficies de contacto cae lo suficiente como para que el sujetador comience a girar en pequeños incrementos, y cada incremento se agrava hasta que la unión ha perdido de manera mensurable la fuerza de sujeción. Las arandelas dentadas interrumpen esa cadena de eventos al darle a la articulación un punto de agarre mecánico además de la fricción que de otro modo haría todo el trabajo. En lugar de depender únicamente de la fricción superficial entre la cabeza del perno y la arandela, o la arandela y el sustrato, los dientes muerden físicamente ambas superficies, creando pequeños enclavamientos mecánicos que resisten la primera pizca de movimiento de rotación antes de que pueda comenzar. Debido a que ese primer fragmento de movimiento es lo que inicia la cascada de aflojamiento, detenerlo temprano tiene un efecto enorme en la confiabilidad de la articulación a largo plazo en comparación con lo que podría sugerir el pequeño tamaño de los dientes. Colocación de los dientes y por qué lo cambia todo La principal diferencia física entre los dos tipos de lavadoras es sencilla de enunciar, pero tiene consecuencias de amplio alcance. Una arandela de dientes externa tiene dientes formados a lo largo de su diámetro exterior, torcidos de modo que cada diente presente un borde afilado que forma un ángulo ligeramente fuera del plano de la arandela. Una arandela dentada interna invierte esa disposición: los dientes están estampados a lo largo del diámetro interior, cerca del vástago del perno o del cuerpo del tornillo, y se inclinan hacia adentro. Lavadora de dientes externa Muerde en borde exterior Lavadora de dientes interna Muerde cerca del agujero, cerca de la caña Debido a que la arandela dentada externa muerde el borde exterior, establece un círculo de contacto más amplio contra la superficie de apoyo debajo de la cabeza del perno o la tuerca. Ese círculo más amplio distribuye la resistencia a la rotación a lo largo de un arco más grande, lo que tiende a ser más útil en materiales planos y más blandos, como carcasas de chapa metálica, paneles pintados o carcasas de aleaciones más ligeras. La arandela dentada interna, por el contrario, concentra su mordida inmediatamente alrededor del vástago, lo que mantiene la cara exterior de la arandela relativamente sin marcas y, a menudo, se prefiere cuando el acabado de la superficie visible alrededor del sujetador es importante, como en paneles decorativos, carcasas de electrodomésticos o juntas donde el borde exterior se asienta cerca de otro componente y no puede tolerar dientes que sobresalen. El número y el ángulo de los dientes también desempeñan un papel de apoyo. La mayoría de los diseños estampados colocan entre ocho y una docena de dientes alrededor del anillo, cada uno ligeramente torcido fuera del plano para que, bajo compresión, actúen como pequeños resortes en voladizo y como bordes cortantes. A medida que se aprieta el sujetador, los dientes primero se aplanan ligeramente, almacenando la energía del resorte y luego muerden la superficie cuando se alcanza la fuerza de sujeción total. Esta doble acción, en parte resorte y en parte filo, es la razón por la que las arandelas dentadas a veces se agrupan en la familia más amplia de arandelas de seguridad junto con los diseños de anillos partidos, aunque el mecanismo de resistencia al aflojamiento es significativamente diferente. Una arandela de anillo partido depende casi por completo de la tensión del resorte almacenada que empuja contra las roscas del sujetador, mientras que una arandela dentada agrega una mordida mecánica a la tensión del resorte que proporciona el proceso de estampado. La selección del material también interactúa con la colocación de los dientes. En un sustrato más duro, como el acero estructural grueso, tanto los diseños de dientes externos como los internos tendrán dificultades para morder profundamente, y la diferencia práctica de rendimiento entre ellos se reduce porque ninguno de los diseños logra una penetración profunda en el material base. En un sustrato más blando, como una lámina de aluminio o un panel de cerramiento pintado, la diferencia se vuelve mucho más pronunciada, ya que los dientes pueden hundirse en el material en lugar de simplemente rayar la superficie. Esta es una de las razones por las que los ensambladores experimentados tratan la selección de arandelas de dientes como una decisión específica de la junta en lugar de un estándar general aplicado a todos los sujetadores de un diseño. Arandela de seguridad con dientes externos, dientes montados en el borde Arandela de seguridad de dientes internos, dientes montados en orificio En qué se diferencia la distribución de carga entre los dos diseños En la distribución de la carga es donde las consecuencias prácticas de la colocación de los dientes se vuelven más claras. Una arandela debajo de un sujetador apretado no sólo resiste la rotación; también distribuye la fuerza de sujeción de la cabeza del perno o la tuerca a través del material subyacente para que la tensión no se concentre en un pequeño punto. El diámetro con el que los dientes hacen contacto cambia el radio de esa extensión. Debido a que los dientes externos se ubican en el diámetro más grande disponible para un tamaño de arandela determinado, distribuyen la mordida en una circunferencia más amplia, lo que reduce la presión en cualquier diente para la misma fuerza de sujeción. Los dientes internos, colocados en un radio más pequeño, concentran más fuerza por diente para el mismo torque, lo que aumenta la profundidad de la mordida local pero también aumenta el riesgo de marcas en la superficie directamente alrededor del orificio en materiales más duros o más delgados. Distribución relativa de la fuerza de mordida según el tipo de arandela Diente externo 88 por ciento Diente interno 64 por ciento Solo lavadora plana 37 por ciento Sin lavadora 16 por ciento Índice de dispersión del área de contacto ilustrativo, no un estándar de laboratorio Estas cifras son ilustrativas más que mediciones de laboratorio, pero representan un patrón observado consistentemente en la práctica de ensamblaje de juntas: las arandelas con una mordida de contacto más amplia distribuyen la tensión de sujeción a lo largo de una huella más grande, lo que reduce la posibilidad de que la superficie subyacente se deforme o que el sujetador se hunda en un material más blando con el tiempo. La distribución de la carga también tiene un efecto secundario que es fácil pasar por alto: influye en la uniformidad con la que las piezas sujetas se asientan entre sí una vez que la unión está completamente apretada. Una arandela que concentra su presión de soporte en un anillo estrecho puede crear una ligera tendencia a balancearse si la superficie circundante no es perfectamente plana, porque la trayectoria de carga se canaliza a través de una pequeña banda de contacto en lugar de estar amortiguada a través de un área más amplia. Una huella de rodamiento más amplia tiende a promediar las pequeñas irregularidades de la superficie, lo que es parte de la razón por la cual los diseños de dientes externos a menudo se especifican en ensambles donde el panel de acoplamiento puede tener una ondulación menor debido a las tolerancias de fabricación, como cubiertas de chapa estampada o secciones de carcasa extruidas. Sin embargo, hay una compensación que vale la pena señalar. Distribuir la carga en un área más amplia reduce la presión máxima en cualquier diente, lo que es bueno para evitar daños en la superficie, pero también puede significar una profundidad de mordida promedio menor en comparación con un diseño que concentra la misma fuerza de sujeción en un anillo más pequeño. Esta es la principal compensación mecánica entre los dos tipos de arandelas: los diseños de dientes externos favorecen un compromiso amplio y suave adecuado para proteger la superficie circundante, mientras que los diseños de dientes internos favorecen una mordida más apretada y concentrada adecuada para resistir la rotación en un espacio más pequeño. Ninguno de los enfoques es universalmente más fuerte; cada uno simplemente cambia en qué lugar de la curva de presión versus área se encuentra la articulación. Resistencia a la vibración durante ciclos repetidos Ambos diseños de dientes se comercializan principalmente por su capacidad para resistir el aflojamiento bajo vibración, pero la forma en que cada uno se sostiene durante ciclos prolongados difiere ligeramente debido al lugar donde se produce la mordida en relación con el eje del sujetador. Los dientes colocados más cerca del vástago del perno en una arandela dentada interna se asientan más cerca del punto de pivote de cualquier micromovimiento rotacional, lo que les brinda una ventaja mecánica en la resistencia al ciclo temprano. Los dientes colocados más lejos en una arandela dental externa se benefician de un brazo de palanca más largo, lo que puede traducirse en una retención más estable a largo plazo una vez que la mordida inicial se ha asentado en la superficie. Retención de par ilustrativa a través de ciclos de vibración 0 50 100 0 25k 50k 75k 100k ciclos Diente externo Diente interno Las curvas que se muestran aquí reflejan un patrón generalizado observado en muchos estudios de articulaciones en lugar de una garantía fija: las arandelas de dientes internas a menudo comienzan con una mordida temprana ligeramente más fuerte debido al brazo de palanca más corto cerca del vástago, mientras que las arandelas de dientes externas tienden a degradarse más gradualmente porque su radio de mordida más amplio se resiste a soltarse incluso después de que los dientes individuales se hayan desgastado parcialmente. Ninguno de los patrones hace que un diseño sea universalmente superior; La elección correcta depende de si se espera que la articulación experimente una vibración temprana intensa, como durante el rodaje inicial del equipo, o ciclos constantes a largo plazo, como cuando se utiliza maquinaria en funcionamiento continuo. Las arandelas dentadas tampoco están destinadas a compensar un sujetador mal especificado. Si el diámetro del perno o del tornillo es demasiado pequeño para la carga, o los materiales sujetos son demasiado blandos para mantener el torque, ninguna cantidad de geometría del diente compensará completamente ese desajuste. Son un refinamiento aplicado sobre una junta de tamaño correcto, no un sustituto del tamaño correcto de los sujetadores. Adaptación del tipo de lavadora a la aplicación Las opciones de diseño de sujetadores rara vez se reducen a una sola propiedad. Los ingenieros sopesan juntos la dureza de la superficie, la visibilidad de la junta terminada, el juego radial disponible y el perfil de vibración esperado. La siguiente tabla resume los puntos de decisión comunes extraídos de la práctica de la asamblea general. Consideración Lavadora de dientes externa Lavadora de dientes interna Radio de mordida Borde exterior, circunferencia ancha. Orificio interior, cerca del vástago Marcado de superficie Anillo de señalización luminosa más amplio Anillo pequeño cerca del orificio Mejor en Materiales en láminas blandas o delgadas Piezas de acoplamiento más duras y gruesas Impacto de acabado visible Más notorio en el borde Principalmente oculto debajo de la cabeza del perno Uso típico Cajas de paneles, soportes Terminales eléctricos, pequeños conjuntos. Necesidad de autorización Requiere espacio en el borde Se adapta a áreas con orificios más estrechos División de uso de categoría típica Cerramientos Soportes Terminales Viviendas Externo Interno Los gabinetes y soportes estructurales, que frecuentemente están hechos de láminas más delgadas, se inclinan hacia diseños de dientes externos porque la mordida más ancha distribuye la fuerza de sujeción sin deformar el panel. Los terminales eléctricos y las carcasas compactas, donde la cara visible debe permanecer limpia y el espacio alrededor del orificio es limitado, se inclinan por los diseños de dientes internos. Ninguno de los patrones es una regla estricta; refleja la lógica general que guía la selección una vez que se comprenden los dos comportamientos mecánicos. Las juntas de puesta a tierra y unión son uno de los lugares más comunes donde aparecen arandelas de dientes fuera de la fijación estructural general. Debido a que los dientes atraviesan una ligera oxidación de la superficie al morder, ambos diseños se especifican comúnmente en aplicaciones de unión, y la elección generalmente depende del espacio disponible alrededor de la orejeta terminal. Comparación de atributos de rendimiento uno al lado del otro Un solo número rara vez cuenta la historia completa de un componente de fijación, por lo que una comparación de atributos múltiples suele ser más útil durante el proceso de selección. El siguiente gráfico de radar muestra cinco atributos que comúnmente se comparan entre sí: resistencia a las vibraciones, protección de la superficie, resistencia al mordisco de los bordes, facilidad de alineación durante el ensamblaje y rentabilidad general en volúmenes de producción típicos. Comparación de atributos, escala ilustrativa de 1 a 5 Resistencia a las vibraciones Fuerza de mordida del borde Eficiencia de costos Facilidad de alineación Protección de superficies Diente externo Diente interno Las arandelas de dientes externos tienden a obtener una puntuación más alta en resistencia a la vibración y rentabilidad, ya que el radio de mordida más amplio resiste bien el aflojamiento y el proceso de estampado para los dientes externos es generalmente más simple en volumen. Las arandelas de dientes internas tienden a obtener una puntuación más alta en protección de la superficie y facilidad de alineación, ya que el perfil exterior más pequeño mantiene el borde libre de los herrajes circundantes y los dientes se autocentran de forma más natural alrededor del vástago durante el montaje. La fuerza de mordida del borde es similar entre los dos, y la ventaja cambia dependiendo de la dureza del material de contacto. Leer un gráfico como este es más útil cuando los atributos se ponderan según la junta específica que se está diseñando en lugar de tratarlos como igualmente importantes en todas las aplicaciones. Un diseñador que trabaja en un soporte estructural para exteriores, donde la resistencia a las vibraciones y la confiabilidad a largo plazo superan las preocupaciones cosméticas, naturalmente se inclinará hacia los atributos en los que los diseños de dientes externos obtienen una puntuación más alta. Un diseñador que trabaja en una carcasa electrónica compacta, donde la costura visible alrededor de cada tornillo es importante para el producto terminado y el espacio radial disponible es reducido, ponderará más la protección de la superficie y la facilidad de alineación y se inclinará hacia diseños de dientes internos. El gráfico es un punto de partida para esa conversación, no un veredicto final, ya que los proyectos reales generalmente equilibran varios de estos atributos entre sí simultáneamente en lugar de optimizar solo uno. Consideraciones de instalación que vale la pena comprobar antes del montaje Seleccionar la geometría dental correcta es sólo la mitad del éxito de una articulación. Algunas comprobaciones prácticas reducen la posibilidad de que una lavadora tenga un rendimiento deficiente una vez instalada: Confirme que el diámetro exterior de la arandela deje libre cualquier hardware circundante antes de elegir un diseño de diente externo en un diseño ajustado. Verifique la holgura del orificio contra el perno o el vástago del tornillo, ya que las arandelas dentadas internas dependen de la proximidad al vástago para funcionar correctamente. Haga coincidir la dureza de la arandela con la dureza de la superficie de contacto; una arandela que sea demasiado suave en relación con la superficie no morderá eficazmente. Evite reutilizar una arandela dentada que ya haya sido comprimida y marcada, ya que los dientes pierden su perfil afilado después del primer uso. Verifique las especificaciones de torsión para la unión, ya que una arandela con dientes adecuados aún depende de una fuerza de sujeción inicial adecuada para generar su mordida. Estas comprobaciones son una práctica común en los trabajos de montaje general y se aplican independientemente de la geometría de diente que se seleccione finalmente. Saltarlos es una causa más frecuente de aflojamiento de las juntas que elegir el tipo de arandela incorrecto en primer lugar. Preguntas frecuentes P1: ¿Se pueden usar juntas una arandela de dientes externa y una arandela de dientes interna en la misma articulación? Por lo general, se usan uno a la vez en lugar de apilarlos, ya que cada uno ya está diseñado para proporcionar suficiente mordida por sí solo y el apilamiento agrega una altura innecesaria a la articulación sin una ganancia proporcional en el poder de sujeción. P2: ¿La ubicación de los dientes afecta el torque necesario para apretar el sujetador? La colocación de los dientes afecta principalmente cómo se distribuye la fuerza de sujeción una vez que el sujetador está apretado en lugar del torque necesario para alcanzar esa fuerza de sujeción, aunque puede ocurrir una fricción ligeramente mayor cuando los dientes comienzan a morder. P3: ¿Las arandelas dentadas son adecuadas para superficies pintadas o revestidas? Se pueden usar en superficies recubiertas, pero los dientes generalmente atravesarán el recubrimiento en los puntos de contacto, lo cual es un comportamiento esperado ya que la mordida depende de alcanzar el material base que se encuentra debajo. P4: ¿Qué diseño es generalmente más fácil de alinear durante el montaje de gran volumen? Las arandelas de dientes internas tienden a autocentrarse más fácilmente alrededor del vástago del perno, lo que puede acelerar ligeramente la alineación durante el montaje repetitivo en comparación con el contacto del borde exterior de los diseños de dientes externos. P5: ¿Las arandelas dentadas reemplazan la necesidad de compuestos bloqueadores de roscas? Reducen la probabilidad de que se aflojen debido a la vibración, pero no sustituyen a los compuestos bloqueadores de roscas en juntas donde la aplicación requiere específicamente la retención química. .section-block { margin-bottom: 40px; font-family: 'Segoe UI', Roboto, 'Helvetica Neue', sans-serif; font-weight: 400; line-height: 2; }.section-block h2 { font-size: 20px; font-weight: bold; text-align: left; margin-bottom: 10px; padding: 10px 16px; background: linear-gradient(90deg, #3e6ac7 0%, #7fa0e0 100%); color: #fff; border-radius: 6px; display: inline-block; }.section-block h3 { font-size: 18px; font-weight: bold; text-align: left; margin-top: 5px; margin-bottom: 5px; color: #000; }.section-block h4 { font-size: 16px; font-weight: 500; text-align: left; color: #3e6ac7; }.section-block p { margin-bottom: 5px; font-size: 16px; }.section-block ul, .section-block ol { margin-top: 8px; margin-bottom: 8px; }.section-block ul li { list-style-type: disc; list-style-position: inside; font-size: 16px; }.section-block ol li { list-style-type: decimal; list-style-position: inside; font-size: 16px; }.section-block strong { font-weight: 500; }.section-block a { color: #3e6ac7; font-weight: 500; text-decoration: underline; }.section-intro p { padding: 4px 0; }.section-comparison .diagram-wrap { max-width: 640px; margin: 16px auto; padding: 16px; background: #f4f6fb; border-radius: 10px; border: 1px solid #d6dff4; }.section-comparison .ring-outer { fill: none; stroke: #3e6ac7; stroke-width: 3; }.section-comparison .ring-inner { fill: none; stroke: #000; stroke-width: 2; }.section-comparison .teeth-ext rect { fill: #3e6ac7; }.section-comparison .teeth-int rect { fill: #000; }.section-comparison .svg-title { font-size: 16px; font-weight: 500; fill: #000; }.section-comparison .svg-note { font-size: 14px; fill: #555; }.section-comparison .image-row { display: flex; gap: 20px; justify-content: center; margin-top: 20px; flex-wrap: wrap; }.section-comparison .image-card { margin: 0; background: #fff; border: 1px solid #d6dff4; border-radius: 8px; padding: 10px; text-align: center; box-shadow: 0 2px 6px rgba(62,106,199,0.15); }.section-comparison .image-card img { max-width: 260px; width: 100%; border-radius: 6px; display: block; margin: 0 auto; }.section-comparison .image-card figcaption { font-size: 14px; color: #555; margin-top: 8px; }.section-load .chart-wrap, .section-performance .chart-wrap, .section-applications .chart-wrap, .section-radar .chart-wrap { max-width: 620px; margin: 16px auto; padding: 16px; background: #f4f6fb; border-radius: 10px; border: 1px solid #d6dff4; text-align: center;}.section-block .axis-line { stroke: #999; stroke-width: 1; }.section-block .svg-label { font-size: 14px; fill: #333; }.section-block .svg-value { font-size: 14px; fill: #3e6ac7; font-weight: 500; }.section-block .svg-note { font-size: 14px; fill: #777; }.section-block .bar-a { fill: #3e6ac7; }.section-block .bar-b { fill: #7fa0e0; }.section-block .bar-c { fill: #b9c9ea; }.section-block .bar-d { fill: #dde5f6; }.section-block .line-ext { fill: none; stroke: #3e6ac7; stroke-width: 3; }.section-block .line-int { fill: none; stroke: #000; stroke-width: 3; }.section-block .dot-ext { fill: #3e6ac7; }.section-block .dot-int { fill: #000; }.section-block .legend-ext { fill: #3e6ac7; }.section-block .legend-int { fill: #000; }.section-block .radar-grid { fill: none; stroke: #d6dff4; stroke-width: 1; }.section-block .radar-spoke { stroke: #d6dff4; stroke-width: 1; }.section-block .radar-ext { fill: rgba(62,106,199,0.35); stroke: #3e6ac7; stroke-width: 2; }.section-block .radar-int { fill: rgba(0,0,0,0.15); stroke: #000; stroke-width: 2; }.section-applications .compare-table { width: 100%; max-width: 700px; margin: 16px auto; border-collapse: collapse; box-shadow: 0 2px 6px rgba(62,106,199,0.12); }.section-applications .compare-table td, .section-applications .compare-table th { text-align: center; font-size: 16px; padding: 10px 12px; border: 1px solid #d6dff4; }.section-applications .compare-table th { background: #3e6ac7; color: #fff; font-weight: 500; }.section-applications .compare-table tr:nth-child(even) { background: #f4f6fb; }.section-installation ul { background: #f4f6fb; border-left: 4px solid #3e6ac7; padding: 12px 20px 12px 32px; border-radius: 4px; }.section-faq h4 { background: #eef2fb; padding: 8px 12px; border-radius: 6px; margin-top: 12px; margin-bottom: 4px; }.section-faq p { padding: 0 12px; }
2026-08-04
Cómo elegir tornillos autorroscantes para chapa sin tener que adivinar el calibre o la punta de perforación
Cómo la geometría de la rosca determina si un tornillo muerde o se pela Cada conexión fallida de chapa metálica se remonta a una de tres decisiones tomadas antes de que el conductor toque el sujetador: el calibre incorrecto, la punta de perforación incorrecta o el paso de rosca incorrecto para el material base. La chapa metálica varía desde un suave revestimiento de aluminio de 0,5 mm hasta soportes de acero laminado en frío de 3 mm, y un sujetador ajustado para un espesor girará libremente en el otro o cortará el borde del panel al entrar. Entendiendo cómo tornillos autorroscantes En realidad, cortar y formar roscas dentro de un orificio es el punto de partida para especificar la pieza correcta en lugar de adivinar a partir de un contenedor de piezas. Un sujetador autorroscante realiza dos trabajos a la vez: crea una rosca coincidente a medida que avanza y sujeta las capas unidas una vez asentadas. Las variantes de formación de roscas desplazan el metal hacia afuera sin retirar material, lo que funciona bien en láminas delgadas y dúctiles donde el metal desplazado fluye hacia la raíz de la rosca. Las variantes de corte de hilo eliminan el material con una punta ranurada o estriada, lo que se adapta a láminas más gruesas o más duras donde, de lo contrario, el moldeado agrietaría el panel o generaría un torque excesivo. Mezclar las dos categorías es la causa más común de agujeros descubiertos reportados por los talleres de fabricación. Formación de hilos Desplaza el material radialmente. Lo mejor para láminas de menos de 1,5 mm y aleaciones más blandas donde un sello hermético y hermético a los gases importa más que la resistencia a la extracción bruta. Corte de hilo Elimina un rizo de material a medida que avanza. Preferido para láminas de 1,5 mm y superiores, o para ciclos repetidos de montaje y desmontaje. Autoperforante Combina una punta de broca con una rosca de corte en una sola pieza, eliminando un paso de orificio piloto separado en acero de hasta aproximadamente 3 mm. Hacer coincidir el calibre y la longitud del tornillo con el espesor del panel El calibre es el código de diámetro estampado en el embalaje, y se debe seleccionar la más delgada de las dos capas que se unen, no la más gruesa. Un calibre demasiado grande para una capa exterior delgada deformará el metal circundante formando un hoyuelo visible; un calibre que sea demasiado pequeño para un soporte grueso se roscará sólo unas pocas vueltas antes de quedarse sin profundidad de encaje. Calibre recomendado por espesor de hoja Selección de calibre según el espesor de la hoja 0,6 mm 1,0 mm 1,6 mm 2,4 mm 3,0 mm No.4 al No.6 No.6 al No.8 No.8 al No.10 No.10 al No.12 No.12 a 1/4 pulg. La longitud se calcula de forma diferente según el tipo de junta. Para una unión traslapada a través de dos láminas, el tornillo debe pasar completamente a través de ambas capas más dos o tres roscas expuestas en la parte posterior para confirmar el acoplamiento completo sin exceso de protuberancia. Para un tornillo introducido en una brida formada o un perfil extruido, la longitud debe dejar al menos tres roscas completas de separación debajo de la cara de la brida, ya que menos roscas reducen drásticamente la resistencia a la extracción y más roscas corren el riesgo de tocar fondo contra una pared interna. Combinación de hojas Calibre típico Longitud típica 0,6 mm to 0.6mm lap joint No.6 9,5 mm 1,0 mm to 1.6mm bracket No.8 13mm 1,6 mm to 2.4mm frame No.10 16mm 2,4 mm to 3.0mm structural No.12 19mm Por qué la geometría del punto de perforación cambia el resultado más que la configuración del controlador La punta de un tornillo autoperforante se clasifica mediante un número de punto que corresponde aproximadamente al espesor combinado del material que puede penetrar sin un orificio piloto. Las puntas Punto 1 y Punto 2 manejan láminas ligeras de 0,7 mm a 3,2 mm combinadas. Las puntas Punto 3 extienden ese rango hacia los 4,8 mm, y las puntas Punto 5 están diseñadas para secciones de acero estructural de hasta aproximadamente 6,4 mm. Seleccionar una punta con una clasificación inferior al espesor real de la pila obliga al instalador a aumentar el torque del destornillador para compensar, lo que aumenta las probabilidades de que se rompa el hilo o se rompa el cabezal en lugar de resolver el desajuste subyacente. Clasificación del punto de perforación frente al espesor máximo combinado Número de puntos y capacidad de penetración Point 1 Point 2 Point 3 Point 5 1,6 mm 3,2 mm 4,8 mm 6,4 mm El recuento de flautas importa tanto como el número de puntos. Una punta de broca de un solo lóbulo elimina eficazmente las virutas en láminas delgadas, pero puede descentrarse en pilas más gruesas; una punta estriada o con alas canaliza los desechos lejos del orificio en acero de calibre estructural y reduce la fuerza axial necesaria para iniciar la penetración. Para corridas de producción repetidas, estandarizar una calificación de un punto por banda de material, en lugar de una calificación para todo el trabajo, mantiene el tiempo del ciclo y la tasa de rechazo predecibles en todos los turnos. Una punta de taladro de un tamaño demasiado pequeño simplemente no tarda más en penetrar. Genera calor localizado que endurece el borde del orificio, que luego resiste la siguiente pasada de formación de rosca y produce una junta floja y con poco torque, incluso aunque el conductor informó que estaba completamente asentado. El desgaste puntual es fácil de pasar por alto porque se degrada gradualmente en lugar de fallar de una vez. Una punta Point 2 nueva podría limpiar cómodamente una pila de 3 mm, pero después de varios miles de ciclos, la misma punta puede comenzar a tener problemas con una hoja de 2 mm, y los operadores a menudo responden presionando más fuerte en lugar de cambiar la broca. El seguimiento de los recuentos de ciclos por bit, incluso con una simple hoja de recuento en la estación de trabajo, detecta esta desviación antes de que aparezca como un pico en las uniones rechazadas. Los talleres que operan dos o tres turnos en la misma línea a menudo descubren que el reemplazo escalonado de brocas entre turnos, en lugar de esperar una falla visible, mantiene las tasas de rechazo más estables a lo largo de la semana. Paso de rosca para metal: grueso, fino y los casos en los que cada uno gana El paso de la rosca, la distancia entre las crestas de las roscas adyacentes, determina la cantidad de material que engancha cada rosca y la rapidez con la que avanza el tornillo por rotación. Las roscas de paso grueso tienen menos roscas por pulgada y un perfil de rosca más profundo, lo que brinda una fuerte resistencia al desprendimiento en láminas delgadas y suaves donde cada rosca necesita morder con fuerza un material limitado. Las roscas de paso fino empaquetan más roscas en la misma longitud, distribuyendo la carga de la abrazadera en más puntos de contacto, lo que se adapta a láminas más gruesas y aplicaciones que enfrentan vibración. Tendencia de la fuerza de sujeción en todo el espesor de la hoja Resistencia relativa a la extracción por espesor 0.6 1.2 1.8 2.4 3,0 mm tono grueso tono fino El punto de cruce donde el paso fino comienza a superar al paso grueso generalmente cae entre 1,6 mm y 2,0 mm, dependiendo de la dureza de la aleación. Debajo de esa banda, el paso grueso produce consistentemente un mejor torque retenido porque simplemente no hay suficiente profundidad de material para que se formen completamente las roscas finas. Por encima de esa banda, el paso fino resiste el pelado del hilo bajo ciclos de carga repetidos porque más hilos comparten la misma fuerza de sujeción, por lo que ningún hilo soporta una parte desproporcionada de la tensión. Paso grueso: menos hilos por pulgada, profundidad de hilo más profunda, tiempo de accionamiento más rápido, mejor en láminas blandas o delgadas. Paso fino: más hilos por pulgada, menor profundidad de hilo, mejor resistencia a las vibraciones, mejor en láminas más gruesas o más duras. Las roscas finas autorroscantes también se enroscan más suavemente en orificios preperforados donde la tolerancia del diámetro del orificio es estrecha. La selección de paso también interactúa con la tolerancia del orificio piloto elegida aguas arriba. Un orificio perforado o perforado que tenga un tamaño incluso de unas pocas centésimas de milímetro sobredimensionado permitirá que una rosca de paso grueso se enganche casi normalmente, ya que el perfil de rosca más profundo tiene más material para agarrar. Una rosca de paso fino en el mismo orificio de gran tamaño pierde una proporción mucho mayor de su compromiso disponible, porque para empezar, cada rosca individual es menos profunda. Esta es una de las razones por las que los dibujos de producción para ensambles más gruesos y de paso fino generalmente indican una tolerancia de orificio piloto más estricta que los dibujos escritos para láminas delgadas y de paso grueso. Leer la dureza y ductilidad del material antes de especificar un sujetador Dos paneles de idéntico espesor pueden comportarse de manera completamente diferente bajo el mismo sujetador si su composición de aleación difiere. La lámina de aluminio tiene aproximadamente un tercio de la dureza del acero dulce con un espesor equivalente, por lo que una punta de taladro clasificada para acero perforará el aluminio casi con demasiada facilidad, lo que a veces provocará que el sujetador se tambalee antes de que la rosca encaje. La lámina de acero inoxidable se asienta en el extremo opuesto, generando mucho más calor por fricción durante el encaje, razón por la cual los sujetadores compatibles con acero inoxidable generalmente llevan un tratamiento de carcasa más duro en la punta y los flancos de la rosca. Perfil comparativo de dificultad de fijación Aluminio versus acero dulce versus acero inoxidable Par de accionamiento Acumulación de calor Punto de desgaste Riesgo de curvatura de viruta Riesgo de tira Aluminio Acero dulce Inoxidable La ductilidad también afecta qué tan tolerante es una articulación con el exceso de conducción. El aluminio blando seguirá deformándose más allá del punto de asiento completo, lo que significa que un controlador configurado para torsión de acero aplanará el panel circundante antes de que se active el embrague. Las aleaciones más duras resisten esa deformación, lo que desplaza el riesgo hacia el deshilachado en lugar de deformarse una vez que la configuración del embrague es demasiado agresiva. Hacer coincidir los ajustes del par motor y del embrague con la aleación específica, no sólo con el grosor, cierra esta brecha. La elección del revestimiento del propio sujetador también interactúa con estas diferencias de materiales. Un tornillo de acero al carbono cincado insertado en aluminio desnudo puede provocar una reacción galvánica leve con el tiempo en ambientes húmedos, aflojando gradualmente la junta incluso si el asiento mecánico inicial fue correcto. Los sujetadores con un recubrimiento compatible con la lámina base, o una barrera física como una arandela de nailon donde deben encontrarse metales diferentes, evitan esta lenta degradación. Rara vez aparece en las primeras semanas de servicio, que es exactamente la razón por la que no se detecta durante los controles de calidad iniciales y solo aparece meses después como un lote inexplicable de juntas sueltas. Secuencia de instalación que mantiene el par constante durante toda la producción La consistencia en la fijación proviene menos del tornillo en sí y más de una secuencia de instalación repetible. Los talleres que reciben la menor cantidad de devoluciones de llamadas tienden a seguir la misma lista de verificación independientemente del nivel de experiencia del operador. Confirme el espesor de la pila de paneles con un calibre en lugar de confiar en el calibre nominal de la lámina, ya que la lámina laminada puede variar en varias décimas de milímetro a lo largo de una bobina. Seleccione la clasificación de la punta de perforación para el espesor combinado real de la pila, no solo para la capa superior. Configure el embrague del impulsor en el rango de torsión del fabricante para ese calibre y material, luego verifique con una muestra de desechos antes de ejecutar el lote. Sostenga el controlador perpendicular a la superficie del panel; Incluso un desplazamiento de cinco grados aumenta la carga lateral sobre la rosca y acelera el desgaste de la punta de perforación. Conduzca a una velocidad constante y moderada durante la fase de perforación, luego permita que el embrague controle el asiento final en lugar de forzar manualmente los últimos giros. Verifique el torque en un intervalo de muestra durante todo el recorrido, ya que el desgaste de la broca del conductor reduce gradualmente la entrega efectiva de torque durante miles de ciclos. La alineación perpendicular y la velocidad de accionamiento constante reducen la carga lateral sobre la rosca durante la instalación. Los agujeros piloto merecen una nota aparte. Para tornillos formadores de rosca en láminas delgadas, omitir el orificio piloto suele estar bien e incluso es preferible, ya que la rosca formada depende del material intacto alrededor del orificio. Para tornillos cortantes de roscas en láminas más gruesas, un orificio piloto de aproximadamente el 85 por ciento del diámetro menor del tornillo reduce sustancialmente el torque de accionamiento sin sacrificar el enganche de la rosca y extiende notablemente la vida útil de la broca en trabajos de gran volumen. La fijación también juega un papel silencioso pero importante en la consistencia del torque. Los paneles a los que se les permite flexionarse durante la conducción absorben parte de la fuerza aplicada como deflexión en lugar de sujeción, lo que se muestra más tarde como una junta que se lee correctamente en una verificación de torsión inicial pero se afloja después de los primeros ciclos de carga una vez que el panel se asienta. Sujetar la pila firmemente contra una placa de respaldo rígida durante el ensamblaje, incluso durante unos segundos mientras el conductor asienta el sujetador, elimina esta variable y hace que las lecturas de torsión sean mucho más repetibles de un operador a otro. Modos de falla comunes y la causa raíz detrás de cada uno La mayoría de las fallas de campo caen en una breve lista de patrones reconocibles, y cada uno apunta a una falta de coincidencia específica en lugar de un defecto aleatorio. Síntoma Causa raíz probable Corrección El tornillo gira sin morder Calibre demasiado pequeño o agujero demasiado grande Aumente un calibre o reduzca el tamaño del orificio piloto La cabeza se rompe durante el viaje Par ajustado demasiado alto para la dureza del material Baje la configuración del embrague, verifique primero en el desecho Hoyuelos en el panel alrededor de la cabeza. Calibre demasiado grande para una lámina exterior delgada Reduzca el calibre y agregue una variante de cabezal de lavadora Junta floja después de semanas en servicio tono grueso used on thicker vibrating panel Cambie a paso fino, vuelva a verificar las especificaciones de torque El tornillo se pasea antes de penetrar Punta de broca demasiado agresiva para aleaciones blandas Seleccione un número de punto más bajo, reduzca la presión de alimentación Un hábito de diagnóstico útil es conservar un pequeño conjunto de muestras fallidas de cada ejecución de producción y examinar el perfil de la rosca con lupa. Un orificio pelado con roscas limpias y sin daños en el sujetador generalmente indica que el orificio o el calibre no coinciden. Un sujetador con crestas de rosca visiblemente desgastadas o redondeadas indica ciclos de accionamiento excesivos en una broca que debería haber sido reemplazada varios miles de ciclos antes. También ayuda a separar un verdadero defecto de fijación de un defecto de proceso antes de cambiar la especificación. Cambiar a un calibre más pesado o un paso diferente para resolver lo que en realidad es un problema de fijación o calibración de torque a menudo introduce un nuevo conjunto de problemas, como un aumento de los hoyuelos, sin resolver el problema original. Un breve paso por la causa raíz, comparando un puñado de muestras fallidas con la lista de verificación de instalación antes de tocar la lista de materiales, generalmente resuelve el problema más rápido y evita cambios innecesarios en el número de piezas en una producción que, de otro modo, funcionaba bien. Creación de un flujo de trabajo de selección simple para trabajos repetidos Para los talleres que ejecutan repetidamente el mismo puñado de combinaciones de láminas, vale la pena documentar una breve tarjeta de especificaciones por ensamblaje en lugar de volver a derivar el calibre, la longitud, la punta y el paso desde cero cada vez. Una tarjeta típica enumera las dos capas de material, sus espesores, el material elegido tornillos para chapa calibre y longitud, clasificación de la punta de perforación, tipo de paso, par de torsión objetivo y cualquier requisito del orificio piloto. Adjuntar esta tarjeta a la orden de trabajo elimina la ambigüedad entre turnos y brinda a los nuevos operadores una referencia que no depende del conocimiento tribal. Cuando aparece una nueva combinación de hojas que aún no está documentada, una prueba rápida de tres pasos funciona bien: aplique una muestra al torque base del fabricante e inspeccione si hay hoyuelos o peladuras, ajuste el torque en pequeños incrementos en cualquier dirección según ese resultado, luego bloquee el ajuste una vez que tres muestras consecutivas se asienten limpiamente con una separación constante. Este método de prueba tarda unos minutos y evita que se ejecute un lote completo en una configuración no verificada. La elección del sujetador también interactúa con la exposición a la corrosión, aunque esa consideración queda fuera del ajuste puramente mecánico. Los soportes interiores rara vez necesitan ser recubiertos sujetadores autoperforantes , pero cualquier cosa que se enfrente a la intemperie, al lavado o al aire costero se beneficia de un revestimiento resistente a la corrosión o de una construcción inoxidable incluso cuando la clasificación mecánica base requeriría una pieza estándar de acero al carbono. Preguntas frecuentes P1: ¿Cuál es la diferencia entre un tornillo autorroscante y un tornillo autoperforante? Un tornillo autorroscante corta o forma su propia rosca a medida que avanza, pero generalmente aún necesita un orificio piloto en el metal. Un tornillo autoperforante agrega una punta de punta de taladro para que pueda perforar su propio orificio inicial y formar la rosca en una sola pasada, lo que acelera el ensamblaje en láminas más gruesas. P2: ¿Cómo puedo saber si un orificio está desmontado o si simplemente no se ha aplicado suficiente torsión? Una junta con poco torque aún resistirá la rotación de la mano y mostrará roscas intactas al retirarla. Un orificio desnudo gira libremente con poca resistencia y a menudo muestra un borde de orificio redondeado y suavizado en lugar de un perfil de rosca definido. P3: ¿Puede el mismo calibre de tornillo funcionar en láminas delgadas y gruesas en un solo ensamblaje? Puede, pero el calibre debe ajustarse a la capa más delgada para evitar que se formen hoyuelos, mientras que la longitud aún debe tener en cuenta el encaje completo a través de la capa más gruesa. Esta es la razón por la que muchos conjuntos utilizan un calibre con una longitud elegida específicamente para la pila combinada en lugar de cada hoja sola. P4: ¿El paso de rosca afecta significativamente el tiempo de conducción? Sí. Las roscas de paso grueso avanzan más rápido por rotación ya que cada vuelta cubre más distancia lineal, lo que acorta el tiempo del ciclo en tiradas de gran volumen donde las láminas delgadas no requieren un rendimiento de paso fino. P5: ¿Por qué el mismo ajuste de torsión del controlador se comporta de manera diferente en aluminio que en acero? El aluminio se deforma con menor fuerza que el acero, por lo que un ajuste de torsión calibrado para acero sobreimpulsará y abollará el aluminio antes de que se dispare el embrague, mientras que el mismo ajuste puede asentar debajo una junta de acero. Los ajustes de torsión deben verificarse por material, no asumirse a partir de un solo valor predeterminado. .section-block{margin-bottom:40px;font-family:'Segoe UI', Roboto, 'Helvetica Neue', sans-serif;font-weight:400;line-height:2;color:#1a1a1a;}.section-block h2{font-size:20px;font-weight:700;text-align:left;margin-bottom:10px;padding:10px 16px;background:linear-gradient(90deg,#3e6ac7,#7b9be0);color:#fff;border-radius:6px 6px 0 0;display:inline-block;}.section-block h3{font-size:18px;font-weight:700;text-align:left;margin-top:5px;margin-bottom:5px;color:#3e6ac7;}.section-block h4{font-size:16px;font-weight:500;text-align:left;}.section-block p{margin-bottom:5px;font-size:16px;}.section-block ul{margin-top:8px;margin-bottom:8px;}.section-block ol{margin-top:8px;margin-bottom:8px;}.section-block ul li{list-style-type:disc;list-style-position:inside;font-size:16px;}.section-block ol li{list-style-type:decimal;list-style-position:inside;font-size:16px;}.section-block strong{font-weight:500;}.section-block a{color:#3e6ac7;font-weight:500;text-decoration:underline;}.section-block table{width:100%;border-collapse:collapse;margin-top:10px;margin-bottom:10px;border:1px solid #d7ddec;}.section-block td{text-align:center;font-size:16px;padding:10px 6px;border:1px solid #d7ddec;}.section-block tr:first-child td{background:#3e6ac7;color:#fff;font-weight:500;}.section-block tr:nth-child(even) td{background:#f2f5fb;}.sb-intro .sb-lead p{font-size:16px;}.sb-card-row{display:flex;gap:16px;flex-wrap:wrap;margin-top:14px;}.sb-card{flex:1;min-width:180px;background:#f2f5fb;border-left:4px solid #3e6ac7;border-radius:4px;padding:14px 16px;}.sb-card-tag{display:inline-block;background:#3e6ac7;color:#fff;font-size:13px;font-weight:500;padding:3px 10px;border-radius:12px;margin-bottom:6px;}.sb-chart-block{background:#fbfcfe;border:1px solid #e2e8f5;border-radius:8px;padding:16px;margin:14px 0;text-align:center;}.sb-svg{max-width:620px;width:100%;height:auto;margin:0 auto;display:block;}.sb-svg-title{font-size:16px;font-weight:700;fill:#1a1a1a;}.sb-svg-text{font-size:14px;fill:#333;}.sb-axis{stroke:#9aa5b8;stroke-width:1;}.sb-bar-1{fill:#3e6ac7;}.sb-bar-2{fill:#7b9be0;}.sb-line-coarse{fill:none;stroke:#3e6ac7;stroke-width:3;}.sb-line-fine{fill:none;stroke:#7b9be0;stroke-width:3;}.sb-dot-1{fill:#3e6ac7;}.sb-dot-2{fill:#7b9be0;}.sb-legend-coarse{fill:#3e6ac7;}.sb-legend-fine{fill:#7b9be0;}.sb-radar-grid{fill:none;stroke:#dbe1ee;stroke-width:1;}.sb-radar-axis{stroke:#dbe1ee;stroke-width:1;}.sb-radar-alum{fill:rgba(123,155,224,0.35);stroke:#7b9be0;stroke-width:2;}.sb-radar-steel{fill:rgba(62,106,199,0.30);stroke:#3e6ac7;stroke-width:2;}.sb-radar-stainless{fill:rgba(0,0,0,0.20);stroke:#000;stroke-width:2;}.sb-radar-legend{display:flex;gap:16px;justify-content:center;margin-top:8px;font-size:14px;}.sb-legend-item{display:flex;align-items:center;gap:6px;}.sb-swatch-alum{width:12px;height:12px;background:#7b9be0;display:inline-block;border-radius:2px;}.sb-swatch-steel{width:12px;height:12px;background:#3e6ac7;display:inline-block;border-radius:2px;}.sb-swatch-stainless{width:12px;height:12px;background:#000;display:inline-block;border-radius:2px;}.sb-quote{border-left:4px solid #3e6ac7;background:#f2f5fb;padding:14px 18px;margin:14px 0;font-size:16px;color:#1a1a1a;border-radius:4px;}.sb-image-wrap{text-align:center;margin:16px 0;}.sb-image{max-width:100%;border-radius:8px;display:block;margin:0 auto;}.sb-image-caption{display:block;font-size:14px;color:#666;margin-top:6px;}.sb-faq h4{background:#eef1fa;padding:10px 14px;border-radius:6px;margin-top:14px;border-left:3px solid #3e6ac7;}.sb-faq p{padding:0 14px;}
2026-08-04
Diseño, materiales y aplicaciones de remaches no estándar personalizados
Fijación industrial/componentes personalizados Remaches personalizados no estándar Una guía técnica completa para el diseño, los materiales, la fabricación y las aplicaciones industriales de remaches personalizados. Remaches personalizados no estándar son componentes de fijación especialmente diseñados y desarrollados de acuerdo con requisitos de aplicación específicos en lugar de seguir dimensiones o estructuras estandarizadas comunes. Se fabrican para cumplir con condiciones de ensamblaje únicas, incluidos espacios de instalación especiales, combinaciones de materiales inusuales, requisitos mecánicos personalizados y desafíos ambientales específicos. A diferencia de los remaches estándar que se producen según especificaciones fijas, los remaches personalizados no estándar permiten a los ingenieros optimizar la estructura del remache en función de las necesidades reales de una aplicación. Esta flexibilidad los hace adecuados para industrias donde las soluciones de fijación convencionales no pueden proporcionar suficiente rendimiento o compatibilidad. Los remaches personalizados no estándar brindan la flexibilidad para resolver desafíos de fijación complejos donde las soluciones estándar no pueden cumplir con los requisitos de la aplicación. ¿Qué son los remaches personalizados no estándar? Un remache personalizado no estándar es un componente de fijación con dimensiones, estructuras, materiales o características de rendimiento especialmente desarrollado de acuerdo con los requisitos técnicos del cliente. Estos remaches pueden diferir de los remaches convencionales en apariencia, proceso de fabricación o desempeño funcional. El proceso de personalización permite a los ingenieros modificar el diseño del remache para resolver desafíos de ensamblaje específicos. Por ejemplo, un componente puede requerir una altura de cabeza menor debido a un espacio de instalación limitado, un material especial debido a la exposición ambiental o una estructura de deformación única para lograr un bloqueo confiable. Los principales elementos de personalización incluyen: Dimensiones personalizadas: El diámetro, la longitud, el tamaño de la cabeza y la geometría del cuerpo se pueden ajustar según los requisitos de montaje. Diseños Estructurales Especiales: Las formas de los remaches se pueden modificar para cumplir con requisitos únicos de instalación o carga. Personalización de materiales: Los materiales se pueden seleccionar en función de su resistencia, resistencia a la corrosión, peso o requisitos funcionales. Optimización del rendimiento: Las propiedades mecánicas y las características de la superficie se pueden ajustar para entornos de trabajo específicos. Elemento de personalización Consideración del diseño Beneficio de la aplicación Diámetro y longitud Combinado con el espesor del ensamblaje y las dimensiones del orificio Mejora la compatibilidad de la instalación. Estructura de la cabeza Ajustado según los requisitos de superficie y las limitaciones de espacio. Mejora la distribución y apariencia de la carga. Selección de materiales Basado en resistencia, corrosión y condiciones ambientales. Mejora la confiabilidad del servicio Tratamiento superficial Seleccionado según el entorno operativo. Mejora la durabilidad y la protección. Diferencias entre remaches estándar y remaches no estándar personalizados La principal diferencia entre los remaches estándar y los remaches personalizados no estándar es el nivel de flexibilidad del diseño. Los remaches estándar se fabrican con dimensiones fijas y especificaciones de uso común, mientras que los remaches personalizados no estándar se desarrollan para aplicaciones que requieren un rendimiento especializado. Factor de comparación Remaches estándar Remaches personalizados no estándar Estructura de diseño Diseños estructurales fijos Personalizado según los requisitos de la aplicación. Rango dimensional Tamaños estándar limitados Dimensiones y tolerancias flexibles Opciones de materiales Selecciones de materiales comunes Selección de materiales personalizada según los requisitos. Ámbito de aplicación Aplicaciones generales de fijación Aplicaciones industriales especializadas Requisitos de desempeño Rendimiento mecánico general Diseñado para cargas específicas y condiciones ambientales. Proceso de desarrollo Especificaciones listas para usar Requiere diseño de ingeniería y verificación. Características clave de los remaches personalizados no estándar Los remaches personalizados no estándar se diseñan según requisitos específicos de la aplicación. Su principal valor es la capacidad de proporcionar un rendimiento de fijación optimizado cuando las soluciones estándar pueden no ser adecuadas. Geometría personalizada: Una de las características más importantes es el diseño de geometría flexible. Los ingenieros pueden modificar la forma del remache según los requisitos de instalación, incluida la configuración del cabezal, la estructura del cuerpo, el diseño hueco o sólido y las características especiales de bloqueo. Control dimensional de precisión: Muchas aplicaciones industriales requieren una estricta precisión dimensional porque pequeñas desviaciones pueden afectar el rendimiento del ensamblaje. Se pueden fabricar remaches personalizados no estándar con dimensiones controladas para cumplir con los requisitos de componentes específicos. Los factores dimensionales importantes incluyen: Diámetro exterior: Determina la compatibilidad con los orificios de instalación. Longitud: Garantiza un compromiso adecuado con los materiales ensamblados. Diámetro de la cabeza: Influye en el área de contacto y la distribución de la carga. Grosor de la pared: Afecta el comportamiento de deformación y la resistencia. Características de diseño y especificaciones técnicas. El diseño de remaches personalizados no estándar se desarrolla de acuerdo con requisitos de ingeniería específicos en lugar de dimensiones estándar fijas. Su objetivo principal es proporcionar un rendimiento de fijación confiable en aplicaciones donde las estructuras de remaches convencionales no pueden satisfacer completamente las necesidades de ensamblaje. Un diseño de remache personalizado implica múltiples consideraciones técnicas, incluida la geometría estructural, la precisión dimensional, la selección de materiales, los requisitos de carga, las condiciones de instalación y el desempeño ambiental. Al optimizar estos factores, los fabricantes pueden crear componentes de fijación que logren una mejor compatibilidad, estabilidad y confiabilidad a largo plazo. Formas y perfiles de cabeza personalizados La cabeza del remache proporciona la superficie de contacto entre el sujetador y el componente ensamblado. Los diseños de cabezales personalizados ayudan a optimizar la distribución de carga, las condiciones de instalación y los requisitos de apariencia. Cabezas de perfil bajo: Se utiliza cuando se dispone de una altura de superficie limitada y se requiere una estructura de montaje compacta. Cabezales de contacto grandes: Diseñado para distribuir cargas sobre una mayor superficie y reducir la concentración de tensiones. Cabezas de forma especial: Desarrollado para estructuras de ensamblaje únicas o requisitos de posicionamiento. Alturas de cabeza personalizadas: Ajustado según el espesor del material y las condiciones de instalación. Característica de diseño de cabeza Función principal Beneficio de la aplicación Estructura de baja altura Reduce la protrusión de la superficie. Admite diseños compactos Cabeza de gran diámetro Aumenta el área de contacto Mejora la distribución de la carga. Cabeza de perfil especial Combina con estructuras de montaje únicas Mejora la compatibilidad Altura personalizada Se ajusta al espesor del material. Mejora la precisión de la instalación Geometrías de carrocería especiales y diseños estructurales El diseño del cuerpo del remache influye directamente en el comportamiento de instalación y en el rendimiento mecánico. Se pueden producir remaches personalizados no estándar con diferentes estructuras de carrocería según los requisitos de la aplicación. Estructuras de cuerpo sólido: Proporciona mayor resistencia mecánica para aplicaciones que requieren una fuerte resistencia a la carga. Estructuras Tubulares o Huecas: Permiten una deformación controlada y son adecuados para ensamblajes livianos o de precisión. Diseños de cuerpo escalonado: Proporcionar funciones específicas de posicionamiento o montaje. Secciones de diámetro reducido: Permitir una deformación controlada en las áreas designadas. Consideraciones de diseño para espacios de instalación limitados Los productos industriales modernos suelen requerir estructuras más pequeñas e integradas. El espacio de instalación limitado crea desafíos para los componentes de fijación convencionales, lo que hace que los diseños de remaches personalizados sean cada vez más importantes. Se pueden diseñar remaches personalizados no estándar con dimensiones reducidas, estructuras de cabeza especiales o métodos de instalación optimizados para adaptarse a áreas restringidas. Diseño de cabeza compacto: Reduce los requisitos de espacio externo. Configuración de longitud corta: Admite ensamblajes de materiales delgados. Geometría especial del cuerpo: Permite la instalación en estructuras complejas. Diseño de deformación controlada: Reduce el espacio de instalación requerido. Materialeses y tratamientos superficiales La selección de materiales y el tratamiento de la superficie son factores críticos en el desempeño de remaches personalizados no estándar. Dado que estos remaches están diseñados para aplicaciones industriales especializadas, la elección del material debe considerar la resistencia mecánica, la resistencia a la corrosión, los requisitos de peso, las características eléctricas, la temperatura de funcionamiento y la durabilidad a largo plazo. Acero al carbono para fijación mecánica El acero al carbono se selecciona comúnmente para remaches personalizados no estándar donde la resistencia mecánica y la estabilidad estructural son requisitos importantes. Proporciona una buena capacidad de carga y es adecuado para aplicaciones que requieren un fuerte rendimiento de fijación. Alta resistencia mecánica Buena estabilidad estructural Adecuado para procesos de conformado de precisión Opción de material rentable para aplicaciones industriales generales Acero inoxidable para aplicaciones resistentes a la corrosión El acero inoxidable se selecciona para remaches personalizados no estándar cuando la resistencia ambiental y la durabilidad a largo plazo son importantes. Sus características resistentes a la corrosión lo hacen adecuado para aplicaciones expuestas a humedad, productos químicos o condiciones ambientales cambiantes. Excelente resistencia a la corrosión Rendimiento estable en entornos exigentes Buena durabilidad mecánica Adecuado para aplicaciones a largo plazo Aluminio para diseños de remaches personalizados y livianos A menudo se selecciona el aluminio cuando la reducción de peso es un requisito de diseño importante. Su baja densidad lo hace adecuado para aplicaciones donde es importante reducir el peso total del sistema. Baja densidad del material Buena resistencia a la corrosión Excelente rendimiento liviano Adecuado para aplicaciones que requieren un peso estructural reducido Aleación de cobre para aplicaciones eléctricas y conductoras Las aleaciones de cobre se consideran cuando se requiere conductividad eléctrica, conductividad térmica o propiedades funcionales específicas. Son adecuados para aplicaciones en las que es necesario combinar fijación mecánica y rendimiento eléctrico. Buena conductividad eléctrica Excelente conductividad térmica Adecuado para conjuntos electrónicos especializados. Características de procesamiento estables Material fuerza Resistencia a la corrosión Peso Enfoque de aplicación típico Acero al carbono Alto moderado Medio Fijación mecánica general Acero inoxidable Alto Excelente Medio Aplicaciones medioambientales exigentes Aluminio moderado bueno Bajo Estructuras ligeras Aleación de cobre moderado bueno Medio Aplicaciones eléctricas y conductivas. Aleación especial Dependiente de la aplicación Alto Dependiente de la aplicación Condiciones especiales de funcionamiento Opciones de tratamiento de superficies El tratamiento de la superficie mejora el rendimiento funcional de los remaches personalizados no estándar al mejorar la resistencia a la corrosión, la resistencia al desgaste, la dureza de la superficie y la consistencia de la apariencia. Tratamientos de protección contra la corrosión: Reducir el impacto de la humedad, la oxidación y la exposición ambiental. Procesos de endurecimiento superficial: Mejorar la resistencia al desgaste y al daño mecánico. Recubrimientos protectores: Proporciona protección adicional de la superficie y puede mejorar la compatibilidad con diferentes entornos operativos. Proceso de fabricación El proceso de fabricación de remaches personalizados no estándar implica múltiples etapas de ingeniería, desde el análisis del diseño inicial y el desarrollo de prototipos hasta la producción de precisión y la inspección de calidad. A diferencia de los remaches estándar producidos según especificaciones fijas, los remaches personalizados requieren un enfoque de fabricación más detallado para garantizar que los componentes finales cumplan con requisitos dimensionales, mecánicos y de aplicación específicos. Debido a que estos remaches están diseñados para aplicaciones industriales especializadas, la precisión de fabricación, el control de procesos y los procedimientos de inspección son factores esenciales que determinan el rendimiento final. Cada etapa de producción influye en características críticas como la consistencia dimensional, el comportamiento de deformación, la resistencia de fijación y la confiabilidad a largo plazo. Diseño de Ingeniería y Desarrollo de Prototipos El proceso de fabricación comienza con el diseño de ingeniería y el desarrollo de prototipos. Durante esta etapa, se analizan los requisitos técnicos para definir la estructura, el material, las dimensiones y los objetivos de rendimiento del remache personalizado. Requisitos de montaje: Evaluación de materiales conectados, espacio de instalación y método de fijación. Requisitos mecánicos: Análisis de fuerza de tracción, fuerza de corte, condiciones de vibración y cargas de servicio esperadas. Selección de materiales: Selección de materiales adecuados según resistencia, resistencia a la corrosión, peso y condiciones ambientales. Requisitos dimensionales: Determinación de diámetro, longitud, estructura de cabeza y especificaciones de tolerancia. Viabilidad de producción: Evaluación de métodos de fabricación e idoneidad de procesos. Etapa de diseño Actividad principal Propósito Análisis de requisitos Identificar las condiciones de la aplicación y las necesidades de rendimiento. Definir la dirección de diseño correcta Diseño Técnico Crear dibujos estructurales y especificaciones. Establecer parámetros de fabricación. Evaluación de materiales Seleccione las características del material adecuadas Garantizar la compatibilidad del rendimiento Desarrollo de prototipos Crear muestras de prueba para verificación Confirmar la viabilidad del diseño. Procesos de fabricación de precisión Después de la verificación del diseño, los remaches personalizados no estándar ingresan a la etapa de fabricación. El proceso de producción depende de la estructura del remache, las características del material y el rendimiento requerido. Preparación de materiales: Las materias primas deben cumplir con una composición química, propiedades mecánicas y requisitos dimensionales específicos antes de su procesamiento. Conformación en frío y conformación de precisión: Los materiales metálicos se moldean bajo presión controlada para lograr la geometría requerida, mejorando la utilización del material y manteniendo la consistencia estructural. Mecanizado y Procesamiento de Estructuras Especiales: Algunos remaches personalizados no estándar requieren procesos de mecanizado adicionales debido a geometrías complejas o requisitos funcionales especiales. Proceso de tratamiento térmico: Puede aplicarse para mejorar características mecánicas específicas como dureza, resistencia y estabilidad estructural. Acabado y protección de superficies: Un importante paso final de fabricación que mejora la resistencia contra la corrosión, el desgaste y la exposición ambiental. Control de Calidad e Inspección El control de calidad es esencial durante todo el proceso de fabricación de remaches personalizados no estándar. Dado que estos componentes están diseñados para aplicaciones específicas, los procedimientos de inspección deben verificar que cada lote cumpla con los requisitos técnicos definidos. Tipo de inspección Propósito principal Rendimiento verificado Inspección dimensional Confirmar la precisión del tamaño Compatibilidad de montaje Pruebas mecánicas Evaluar el rendimiento de la fuerza. Fiabilidad de fijación Inspección de superficie Comprobar el estado de la superficie Durabilidad y apariencia Verificación por lotes Garantizar la coherencia de la producción Rendimiento de calidad estable Aplicaciones en la fabricación industrial Los remaches personalizados no estándar se utilizan ampliamente en la fabricación industrial donde las soluciones de fijación estándar no pueden satisfacer completamente los requisitos de ingeniería específicos. Sus dimensiones, materiales, diseños estructurales y características de rendimiento personalizados permiten a los fabricantes desarrollar soluciones de fijación que se adapten a condiciones de montaje complejas. Aplicaciones de automoción y transporte Las industrias automotriz y de transporte requieren componentes de fijación que puedan proporcionar un rendimiento estable bajo vibración, estrés mecánico y operación a largo plazo. Los remaches personalizados no estándar se utilizan en ensamblajes especializados donde las soluciones de fijación convencionales pueden no proporcionar suficiente flexibilidad. Componentes estructurales: Se utiliza para conexiones personalizadas donde se requiere una distribución de carga específica. Asambleas Interiores: Aplicado en estructuras compactas que requieren dimensiones controladas y consistencia en la apariencia. Componentes ligeros: Diseñado para reducir el peso del conjunto manteniendo un rendimiento de sujeción suficiente. Módulos electrónicos y mecánicos: Se utiliza donde el montaje de precisión y la resistencia a las vibraciones son importantes. Aplicaciones de equipos electrónicos y de precisión Los equipos electrónicos y los dispositivos de precisión a menudo requieren componentes de fijación con dimensiones pequeñas, alta precisión y rendimiento estable. Los remaches personalizados no estándar brindan soluciones flexibles para ensamblajes donde las limitaciones de espacio y los requisitos de precisión son críticos. Estructuras miniaturizadas Posicionamiento preciso de los componentes. Conexión estable bajo operación repetida Compatibilidad con componentes sensibles Aplicaciones de maquinaria industrial La maquinaria industrial a menudo opera bajo cargas mecánicas continuas, vibraciones y condiciones de trabajo exigentes. Los remaches personalizados no estándar se utilizan cuando las estructuras de los equipos requieren un rendimiento de sujeción específico más allá de las especificaciones comunes. Marcos de equipos y conjuntos estructurales. Puntos de conexión mecánica Componentes de máquina personalizados Estructuras de equipos de producción especiales. Aplicaciones aeroespaciales y de alto rendimiento Las industrias aeroespacial y de alto rendimiento requieren componentes de fijación con requisitos estrictos de peso, confiabilidad y resistencia ambiental. Los remaches personalizados no estándar están diseñados para cumplir con condiciones estructurales especializadas donde la consistencia del rendimiento es esencial. Optimización del peso Alta confiabilidad estructural Resistencia a los cambios de temperatura. Rendimiento estable bajo carga repetida Guía de selección La selección de remaches personalizados no estándar adecuados requiere una comprensión detallada de las condiciones de aplicación. Los ingenieros suelen evaluar varios factores antes de definir el diseño final del remache. 1 Definir las condiciones de funcionamiento. Identifique el rango de temperatura, la presión, las condiciones de carga y los medios que encontrará el remache. 2 Determinar los requisitos de montaje. Mida el espesor del material, las dimensiones del orificio y el espacio de instalación disponible para la aplicación. 3 Seleccionar material Elija el material según su resistencia, resistencia a la corrosión, peso y condiciones ambientales. 4 Elige geometría Seleccione la forma de la cabeza, la estructura del cuerpo y las especificaciones dimensionales apropiadas para el ensamblaje. 5 Considere el tratamiento de la superficie Determine si se requiere protección de superficie adicional para el entorno operativo. 6 Verificar la viabilidad de fabricación. Asegúrese de que el diseño seleccionado pueda fabricarse dentro de los parámetros de calidad y costo requeridos. Factores de selección de aplicaciones Requisitos de carga: La carga mecánica esperada determina factores de diseño importantes, como la selección de materiales, el diámetro del remache, el diseño estructural y los requisitos de resistencia. Tipo de carga Consideración del diseño Rendimiento del remache relacionado Carga de tracción Resistencia y estructura del material. Resistencia contra fuerzas de tracción Carga de corte Diseño de diámetro y cuerpo. Resistencia contra fuerzas laterales. Carga de vibración Estabilidad de la conexión Fiabilidad de fijación a largo plazo Espacio de instalación: El espacio de instalación disponible afecta directamente las dimensiones y la estructura de los remaches. Los conjuntos compactos a menudo requieren diseños de cabezal personalizados o dimensiones reducidas. Un área de superficie limitada puede requerir estructuras de cabeza de bajo perfil. El espacio interno restringido puede requerir geometrías corporales especiales. Los ensamblajes complejos pueden requerir métodos de instalación personalizados. Condiciones ambientales: Los entornos operativos influyen en la selección de materiales y los requisitos de tratamiento de superficies. Condición ambiental Consideración del diseño Objetivo de rendimiento Alto Humidity Material o tratamiento resistente a la corrosión. Mejora la durabilidad Alto Temperature Selección de materiales resistentes al calor. Mantiene la estabilidad estructural. Exposición química Soluciones protectoras para superficies Mejora la resistencia ambiental Preguntas frecuentes ¿Qué son los remaches personalizados no estándar? Remaches personalizados no estándar are specially designed fastening components developed according to specific application requirements rather than following common standardized dimensions or structures. ¿Cuál es la diferencia entre remaches estándar y remaches personalizados no estándar? Los remaches estándar se fabrican con dimensiones fijas y especificaciones de uso común. Se desarrollan remaches personalizados no estándar para aplicaciones que requieren un rendimiento especializado y un diseño flexible. ¿Qué materiales se utilizan para los remaches personalizados no estándar? Los materiales comunes incluyen acero al carbono, acero inoxidable, aluminio, aleaciones de cobre y aleaciones especiales según los requisitos de la aplicación. ¿Qué industrias utilizan remaches personalizados no estándar? Se utilizan en automoción, electrónica, maquinaria industrial, aeroespacial y otras industrias que requieren soluciones de fijación especializadas. ¿Cómo se fabrican los remaches personalizados no estándar? El proceso de fabricación incluye análisis de diseño, desarrollo de prototipos, conformado de precisión, mecanizado, tratamiento térmico, acabado de superficies e inspección de calidad. ¿Qué factores se deben considerar al seleccionar remaches personalizados no estándar? Considere las condiciones de operación, los requisitos de carga, el espacio de instalación, la compatibilidad de los materiales, la exposición ambiental y el volumen de producción. Elegir el remache personalizado no estándar adecuado garantiza un rendimiento de fijación confiable en aplicaciones especializadas. Considere las condiciones de operación, los requisitos de materiales y las capacidades de fabricación para seleccionar el mejor remache para su aplicación. .article-dateline { font-size: 13px; color: #5a4a4a; margin: 0 0 6px 0; letter-spacing: 0.04em; text-transform: uppercase; font-weight: 600; } .article-header-rivet { padding: 8px 0 16px 0; border-bottom: 3px solid #c0392b; margin-bottom: 20px; } .article-headline-rivet { font-size: 34px; font-weight: 700; color: #1a1a2a; margin: 0 0 4px 0; line-height: 1.1; } .article-subhead-rivet { font-size: 16px; color: #4a4a5a; margin: 0; font-weight: 400; } .rivet-body { max-width: 100%; } .rivet-lede p { font-size: 17px; line-height: 1.9; color: #1a1a2a; margin: 0 0 16px 0; } .rivet-quote-block { background: #fcf0ee; border-radius: 12px; padding: 16px 22px; margin: 16px 0 24px 0; border-left: 4px solid #c0392b; } .rivet-quote-block p { font-size: 17px; font-style: italic; color: #1a1a2a; margin: 0; } .rivet-h2 { font-size: 24px; font-weight: 700; color: #0a1a2a; margin: 36px 0 14px 0; padding-bottom: 8px; border-bottom: 2px solid #c0392b; line-height: 1.2; } .rivet-h3 { font-size: 19px; font-weight: 600; color: #1a2a3a; margin: 24px 0 10px 0; line-height: 1.3; } .rivet-body p { font-size: 16px; line-height: 1.9; color: #2a3a4a; margin: 0 0 16px 0; } .rivet-ul { list-style: none; padding: 0; margin: 0 0 16px 0; } .rivet-ul li { padding: 6px 0 6px 22px; font-size: 15px; line-height: 1.7; color: #2a3a4a; border-bottom: 1px solid #f0ece8; position: relative; } .rivet-ul li:last-child { border-bottom: none; } .rivet-ul li::before { content: ""; position: absolute; left: 0; top: 13px; width: 8px; height: 8px; background: #c0392b; border-radius: 50%; } .rivet-table-wrap { overflow-x: auto; margin: 12px 0 20px 0; } .rivet-table-wrap table { width: 100%; border-collapse: collapse; font-size: 15px; border-radius: 10px; overflow: hidden; border: 1px solid #e8e0dc; } .rivet-table-wrap table tr:first-child { background: #c0392b; color: #ffffff; } .rivet-table-wrap table th { padding: 12px 16px; text-align: left; font-weight: 600; font-size: 13px; text-transform: uppercase; letter-spacing: 0.04em; } .rivet-table-wrap table td { padding: 11px 16px; color: #2a3a4a; border-bottom: 1px solid #e8e0dc; } .rivet-table-wrap table tr:nth-child(even) td { background: #fcf8f6; } .rivet-table-wrap table tr:last-child td { border-bottom: none; } .rivet-selection-grid { display: grid; grid-template-columns: 1fr 1fr 1fr; gap: 12px; margin: 8px 0 16px 0; } .rivet-selection-grid > div { display: flex; gap: 10px; align-items: flex-start; padding: 12px 14px; border: 1px solid #e8e0dc; border-radius: 10px; background: #ffffff; } .rivet-selection-grid > div > span { flex-shrink: 0; width: 24px; height: 24px; background: #c0392b; color: #ffffff; border-radius: 50%; display: flex; align-items: center; justify-content: center; font-size: 12px; font-weight: 700; } .rivet-selection-grid > div > div { flex: 1; } .rivet-selection-grid strong { display: block; font-size: 14px; color: #0a1a2a; margin-bottom: 2px; } .rivet-selection-grid p { margin: 0; font-size: 12px; line-height: 1.4; color: #4a5a5a; } .rivet-faq { display: flex; flex-direction: column; gap: 0; margin: 8px 0 0 0; } .rivet-faq > div { border-bottom: 1px solid #e8e0dc; padding: 10px 0; } .rivet-faq > div:last-child { border-bottom: none; } .rivet-faq-q { font-weight: 600; color: #0a1a2a; font-size: 15px; cursor: pointer; display: flex; justify-content: space-between; align-items: center; user-select: none; } .rivet-faq-q::after { content: " "; font-size: 18px; font-weight: 300; color: #c0392b; transition: transform 0.3s ease; } .rivet-faq > div.active .rivet-faq-q::after { content: "−"; } .rivet-faq-a { font-size: 14px; line-height: 1.6; color: #3a4a5a; max-height: 0; overflow: hidden; transition: max-height 0.4s ease, padding 0.3s ease; } .rivet-faq > div.active .rivet-faq-a { max-height: 200px; padding-top: 6px; } .article-footer-rivet { background: #1a1a2a; border-radius: 14px; padding: 28px 36px; margin-top: 28px; text-align: center; border-bottom: 4px solid #c0392b; } .article-footer-rivet p { color: #b0b0b8; margin-bottom: 10px; font-size: 15px; line-height: 1.8; } .article-footer-rivet p:first-child { font-size: 18px; font-weight: 700; color: #ffffff; margin-bottom: 8px; } .article-footer-rivet a { color: #ffffff; font-weight: 600; text-decoration: none; border-bottom: 2px solid rgba(192,57,43,0.4); padding-bottom: 2px; } .article-footer-rivet a:hover { border-bottom-color: #c0392b; opacity: 0.8; } @media (max-width: 768px) { .article-headline-rivet { font-size: 28px; } .rivet-h2 { font-size: 20px; } .rivet-h3 { font-size: 17px; } .rivet-selection-grid { grid-template-columns: 1fr; } .rivet-lede p { font-size: 16px; } .rivet-body p { font-size: 15px; } .article-footer-rivet { padding: 20px 18px; } .article-footer-rivet p:first-child { font-size: 16px; } .rivet-table-wrap table { font-size: 13px; } .rivet-table-wrap table th, .rivet-table-wrap table td { padding: 8px 12px; } } document.querySelectorAll('.rivet-faq > div').forEach(function(item) { item.addEventListener('click', function() { this.classList.toggle('active'); }); });
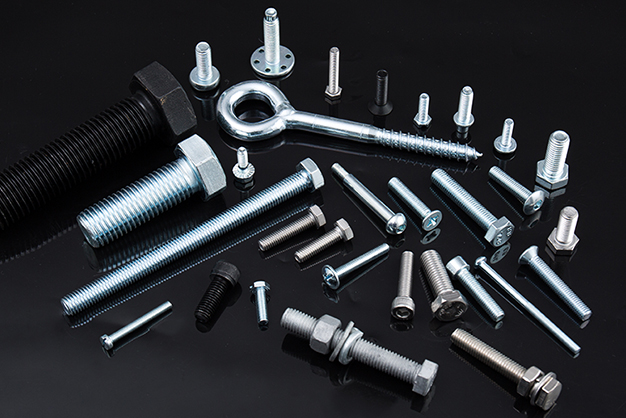

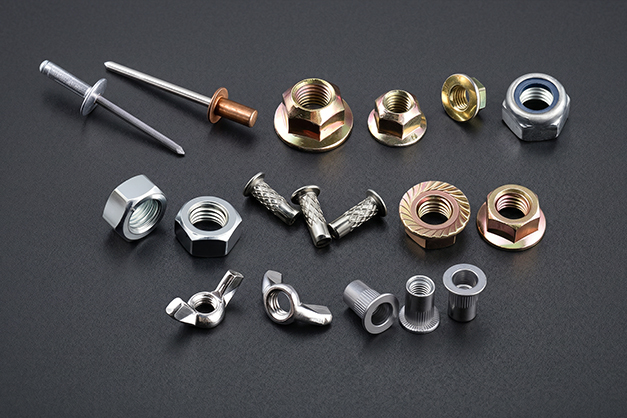





 English
 Español
 عربى