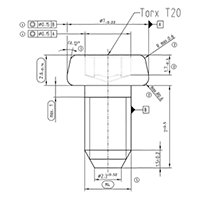

Cada conexión fallida de chapa metálica se remonta a una de tres decisiones tomadas antes de que el conductor toque el sujetador: el calibre incorrecto, la punta de perforación incorrecta o el paso de rosca incorrecto para el material base. La chapa metálica varía desde un suave revestimiento de aluminio de 0,5 mm hasta soportes de acero laminado en frío de 3 mm, y un sujetador ajustado para un espesor girará libremente en el otro o cortará el borde del panel al entrar. Entendiendo cómo tornillos autorroscantes En realidad, cortar y formar roscas dentro de un orificio es el punto de partida para especificar la pieza correcta en lugar de adivinar a partir de un contenedor de piezas.
Un sujetador autorroscante realiza dos trabajos a la vez: crea una rosca coincidente a medida que avanza y sujeta las capas unidas una vez asentadas. Las variantes de formación de roscas desplazan el metal hacia afuera sin retirar material, lo que funciona bien en láminas delgadas y dúctiles donde el metal desplazado fluye hacia la raíz de la rosca. Las variantes de corte de hilo eliminan el material con una punta ranurada o estriada, lo que se adapta a láminas más gruesas o más duras donde, de lo contrario, el moldeado agrietaría el panel o generaría un torque excesivo. Mezclar las dos categorías es la causa más común de agujeros descubiertos reportados por los talleres de fabricación.
Desplaza el material radialmente. Lo mejor para láminas de menos de 1,5 mm y aleaciones más blandas donde un sello hermético y hermético a los gases importa más que la resistencia a la extracción bruta.
Elimina un rizo de material a medida que avanza. Preferido para láminas de 1,5 mm y superiores, o para ciclos repetidos de montaje y desmontaje.
Combina una punta de broca con una rosca de corte en una sola pieza, eliminando un paso de orificio piloto separado en acero de hasta aproximadamente 3 mm.
El calibre es el código de diámetro estampado en el embalaje, y se debe seleccionar la más delgada de las dos capas que se unen, no la más gruesa. Un calibre demasiado grande para una capa exterior delgada deformará el metal circundante formando un hoyuelo visible; un calibre que sea demasiado pequeño para un soporte grueso se roscará sólo unas pocas vueltas antes de quedarse sin profundidad de encaje.
La longitud se calcula de forma diferente según el tipo de junta. Para una unión traslapada a través de dos láminas, el tornillo debe pasar completamente a través de ambas capas más dos o tres roscas expuestas en la parte posterior para confirmar el acoplamiento completo sin exceso de protuberancia. Para un tornillo introducido en una brida formada o un perfil extruido, la longitud debe dejar al menos tres roscas completas de separación debajo de la cara de la brida, ya que menos roscas reducen drásticamente la resistencia a la extracción y más roscas corren el riesgo de tocar fondo contra una pared interna.
| Combinación de hojas | Calibre típico | Longitud típica |
| 0,6 mm to 0.6mm lap joint | No.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | No.8 | 13mm |
| 1,6 mm to 2.4mm frame | No.10 | 16mm |
| 2,4 mm to 3.0mm structural | No.12 | 19mm |
La punta de un tornillo autoperforante se clasifica mediante un número de punto que corresponde aproximadamente al espesor combinado del material que puede penetrar sin un orificio piloto. Las puntas Punto 1 y Punto 2 manejan láminas ligeras de 0,7 mm a 3,2 mm combinadas. Las puntas Punto 3 extienden ese rango hacia los 4,8 mm, y las puntas Punto 5 están diseñadas para secciones de acero estructural de hasta aproximadamente 6,4 mm. Seleccionar una punta con una clasificación inferior al espesor real de la pila obliga al instalador a aumentar el torque del destornillador para compensar, lo que aumenta las probabilidades de que se rompa el hilo o se rompa el cabezal en lugar de resolver el desajuste subyacente.
El recuento de flautas importa tanto como el número de puntos. Una punta de broca de un solo lóbulo elimina eficazmente las virutas en láminas delgadas, pero puede descentrarse en pilas más gruesas; una punta estriada o con alas canaliza los desechos lejos del orificio en acero de calibre estructural y reduce la fuerza axial necesaria para iniciar la penetración. Para corridas de producción repetidas, estandarizar una calificación de un punto por banda de material, en lugar de una calificación para todo el trabajo, mantiene el tiempo del ciclo y la tasa de rechazo predecibles en todos los turnos.
Una punta de taladro de un tamaño demasiado pequeño simplemente no tarda más en penetrar. Genera calor localizado que endurece el borde del orificio, que luego resiste la siguiente pasada de formación de rosca y produce una junta floja y con poco torque, incluso aunque el conductor informó que estaba completamente asentado.
El desgaste puntual es fácil de pasar por alto porque se degrada gradualmente en lugar de fallar de una vez. Una punta Point 2 nueva podría limpiar cómodamente una pila de 3 mm, pero después de varios miles de ciclos, la misma punta puede comenzar a tener problemas con una hoja de 2 mm, y los operadores a menudo responden presionando más fuerte en lugar de cambiar la broca. El seguimiento de los recuentos de ciclos por bit, incluso con una simple hoja de recuento en la estación de trabajo, detecta esta desviación antes de que aparezca como un pico en las uniones rechazadas. Los talleres que operan dos o tres turnos en la misma línea a menudo descubren que el reemplazo escalonado de brocas entre turnos, en lugar de esperar una falla visible, mantiene las tasas de rechazo más estables a lo largo de la semana.
El paso de la rosca, la distancia entre las crestas de las roscas adyacentes, determina la cantidad de material que engancha cada rosca y la rapidez con la que avanza el tornillo por rotación. Las roscas de paso grueso tienen menos roscas por pulgada y un perfil de rosca más profundo, lo que brinda una fuerte resistencia al desprendimiento en láminas delgadas y suaves donde cada rosca necesita morder con fuerza un material limitado. Las roscas de paso fino empaquetan más roscas en la misma longitud, distribuyendo la carga de la abrazadera en más puntos de contacto, lo que se adapta a láminas más gruesas y aplicaciones que enfrentan vibración.
El punto de cruce donde el paso fino comienza a superar al paso grueso generalmente cae entre 1,6 mm y 2,0 mm, dependiendo de la dureza de la aleación. Debajo de esa banda, el paso grueso produce consistentemente un mejor torque retenido porque simplemente no hay suficiente profundidad de material para que se formen completamente las roscas finas. Por encima de esa banda, el paso fino resiste el pelado del hilo bajo ciclos de carga repetidos porque más hilos comparten la misma fuerza de sujeción, por lo que ningún hilo soporta una parte desproporcionada de la tensión.
La selección de paso también interactúa con la tolerancia del orificio piloto elegida aguas arriba. Un orificio perforado o perforado que tenga un tamaño incluso de unas pocas centésimas de milímetro sobredimensionado permitirá que una rosca de paso grueso se enganche casi normalmente, ya que el perfil de rosca más profundo tiene más material para agarrar. Una rosca de paso fino en el mismo orificio de gran tamaño pierde una proporción mucho mayor de su compromiso disponible, porque para empezar, cada rosca individual es menos profunda. Esta es una de las razones por las que los dibujos de producción para ensambles más gruesos y de paso fino generalmente indican una tolerancia de orificio piloto más estricta que los dibujos escritos para láminas delgadas y de paso grueso.
Dos paneles de idéntico espesor pueden comportarse de manera completamente diferente bajo el mismo sujetador si su composición de aleación difiere. La lámina de aluminio tiene aproximadamente un tercio de la dureza del acero dulce con un espesor equivalente, por lo que una punta de taladro clasificada para acero perforará el aluminio casi con demasiada facilidad, lo que a veces provocará que el sujetador se tambalee antes de que la rosca encaje. La lámina de acero inoxidable se asienta en el extremo opuesto, generando mucho más calor por fricción durante el encaje, razón por la cual los sujetadores compatibles con acero inoxidable generalmente llevan un tratamiento de carcasa más duro en la punta y los flancos de la rosca.
La ductilidad también afecta qué tan tolerante es una articulación con el exceso de conducción. El aluminio blando seguirá deformándose más allá del punto de asiento completo, lo que significa que un controlador configurado para torsión de acero aplanará el panel circundante antes de que se active el embrague. Las aleaciones más duras resisten esa deformación, lo que desplaza el riesgo hacia el deshilachado en lugar de deformarse una vez que la configuración del embrague es demasiado agresiva. Hacer coincidir los ajustes del par motor y del embrague con la aleación específica, no sólo con el grosor, cierra esta brecha.
La elección del revestimiento del propio sujetador también interactúa con estas diferencias de materiales. Un tornillo de acero al carbono cincado insertado en aluminio desnudo puede provocar una reacción galvánica leve con el tiempo en ambientes húmedos, aflojando gradualmente la junta incluso si el asiento mecánico inicial fue correcto. Los sujetadores con un recubrimiento compatible con la lámina base, o una barrera física como una arandela de nailon donde deben encontrarse metales diferentes, evitan esta lenta degradación. Rara vez aparece en las primeras semanas de servicio, que es exactamente la razón por la que no se detecta durante los controles de calidad iniciales y solo aparece meses después como un lote inexplicable de juntas sueltas.
La consistencia en la fijación proviene menos del tornillo en sí y más de una secuencia de instalación repetible. Los talleres que reciben la menor cantidad de devoluciones de llamadas tienden a seguir la misma lista de verificación independientemente del nivel de experiencia del operador.
 La alineación perpendicular y la velocidad de accionamiento constante reducen la carga lateral sobre la rosca durante la instalación.
Los agujeros piloto merecen una nota aparte. Para tornillos formadores de rosca en láminas delgadas, omitir el orificio piloto suele estar bien e incluso es preferible, ya que la rosca formada depende del material intacto alrededor del orificio. Para tornillos cortantes de roscas en láminas más gruesas, un orificio piloto de aproximadamente el 85 por ciento del diámetro menor del tornillo reduce sustancialmente el torque de accionamiento sin sacrificar el enganche de la rosca y extiende notablemente la vida útil de la broca en trabajos de gran volumen.
La fijación también juega un papel silencioso pero importante en la consistencia del torque. Los paneles a los que se les permite flexionarse durante la conducción absorben parte de la fuerza aplicada como deflexión en lugar de sujeción, lo que se muestra más tarde como una junta que se lee correctamente en una verificación de torsión inicial pero se afloja después de los primeros ciclos de carga una vez que el panel se asienta. Sujetar la pila firmemente contra una placa de respaldo rígida durante el ensamblaje, incluso durante unos segundos mientras el conductor asienta el sujetador, elimina esta variable y hace que las lecturas de torsión sean mucho más repetibles de un operador a otro.
La mayoría de las fallas de campo caen en una breve lista de patrones reconocibles, y cada uno apunta a una falta de coincidencia específica en lugar de un defecto aleatorio.
| Síntoma | Causa raíz probable | Corrección |
| El tornillo gira sin morder | Calibre demasiado pequeño o agujero demasiado grande | Aumente un calibre o reduzca el tamaño del orificio piloto |
| La cabeza se rompe durante el viaje | Par ajustado demasiado alto para la dureza del material | Baje la configuración del embrague, verifique primero en el desecho |
| Hoyuelos en el panel alrededor de la cabeza. | Calibre demasiado grande para una lámina exterior delgada | Reduzca el calibre y agregue una variante de cabezal de lavadora |
| Junta floja después de semanas en servicio | tono grueso used on thicker vibrating panel | Cambie a paso fino, vuelva a verificar las especificaciones de torque |
| El tornillo se pasea antes de penetrar | Punta de broca demasiado agresiva para aleaciones blandas | Seleccione un número de punto más bajo, reduzca la presión de alimentación |
Un hábito de diagnóstico útil es conservar un pequeño conjunto de muestras fallidas de cada ejecución de producción y examinar el perfil de la rosca con lupa. Un orificio pelado con roscas limpias y sin daños en el sujetador generalmente indica que el orificio o el calibre no coinciden. Un sujetador con crestas de rosca visiblemente desgastadas o redondeadas indica ciclos de accionamiento excesivos en una broca que debería haber sido reemplazada varios miles de ciclos antes.
También ayuda a separar un verdadero defecto de fijación de un defecto de proceso antes de cambiar la especificación. Cambiar a un calibre más pesado o un paso diferente para resolver lo que en realidad es un problema de fijación o calibración de torque a menudo introduce un nuevo conjunto de problemas, como un aumento de los hoyuelos, sin resolver el problema original. Un breve paso por la causa raíz, comparando un puñado de muestras fallidas con la lista de verificación de instalación antes de tocar la lista de materiales, generalmente resuelve el problema más rápido y evita cambios innecesarios en el número de piezas en una producción que, de otro modo, funcionaba bien.
Para los talleres que ejecutan repetidamente el mismo puñado de combinaciones de láminas, vale la pena documentar una breve tarjeta de especificaciones por ensamblaje en lugar de volver a derivar el calibre, la longitud, la punta y el paso desde cero cada vez. Una tarjeta típica enumera las dos capas de material, sus espesores, el material elegido tornillos para chapa calibre y longitud, clasificación de la punta de perforación, tipo de paso, par de torsión objetivo y cualquier requisito del orificio piloto. Adjuntar esta tarjeta a la orden de trabajo elimina la ambigüedad entre turnos y brinda a los nuevos operadores una referencia que no depende del conocimiento tribal.
Cuando aparece una nueva combinación de hojas que aún no está documentada, una prueba rápida de tres pasos funciona bien: aplique una muestra al torque base del fabricante e inspeccione si hay hoyuelos o peladuras, ajuste el torque en pequeños incrementos en cualquier dirección según ese resultado, luego bloquee el ajuste una vez que tres muestras consecutivas se asienten limpiamente con una separación constante. Este método de prueba tarda unos minutos y evita que se ejecute un lote completo en una configuración no verificada.
La elección del sujetador también interactúa con la exposición a la corrosión, aunque esa consideración queda fuera del ajuste puramente mecánico. Los soportes interiores rara vez necesitan ser recubiertos sujetadores autoperforantes , pero cualquier cosa que se enfrente a la intemperie, al lavado o al aire costero se beneficia de un revestimiento resistente a la corrosión o de una construcción inoxidable incluso cuando la clasificación mecánica base requeriría una pieza estándar de acero al carbono.
Un tornillo autorroscante corta o forma su propia rosca a medida que avanza, pero generalmente aún necesita un orificio piloto en el metal. Un tornillo autoperforante agrega una punta de punta de taladro para que pueda perforar su propio orificio inicial y formar la rosca en una sola pasada, lo que acelera el ensamblaje en láminas más gruesas.
Una junta con poco torque aún resistirá la rotación de la mano y mostrará roscas intactas al retirarla. Un orificio desnudo gira libremente con poca resistencia y a menudo muestra un borde de orificio redondeado y suavizado en lugar de un perfil de rosca definido.
Puede, pero el calibre debe ajustarse a la capa más delgada para evitar que se formen hoyuelos, mientras que la longitud aún debe tener en cuenta el encaje completo a través de la capa más gruesa. Esta es la razón por la que muchos conjuntos utilizan un calibre con una longitud elegida específicamente para la pila combinada en lugar de cada hoja sola.
Sí. Las roscas de paso grueso avanzan más rápido por rotación ya que cada vuelta cubre más distancia lineal, lo que acorta el tiempo del ciclo en tiradas de gran volumen donde las láminas delgadas no requieren un rendimiento de paso fino.
El aluminio se deforma con menor fuerza que el acero, por lo que un ajuste de torsión calibrado para acero sobreimpulsará y abollará el aluminio antes de que se dispare el embrague, mientras que el mismo ajuste puede asentar debajo una junta de acero. Los ajustes de torsión deben verificarse por material, no asumirse a partir de un solo valor predeterminado.




 English
 Español
 عربى